
Hochtemperatur- und Korrosionsschutzbeschichtungen
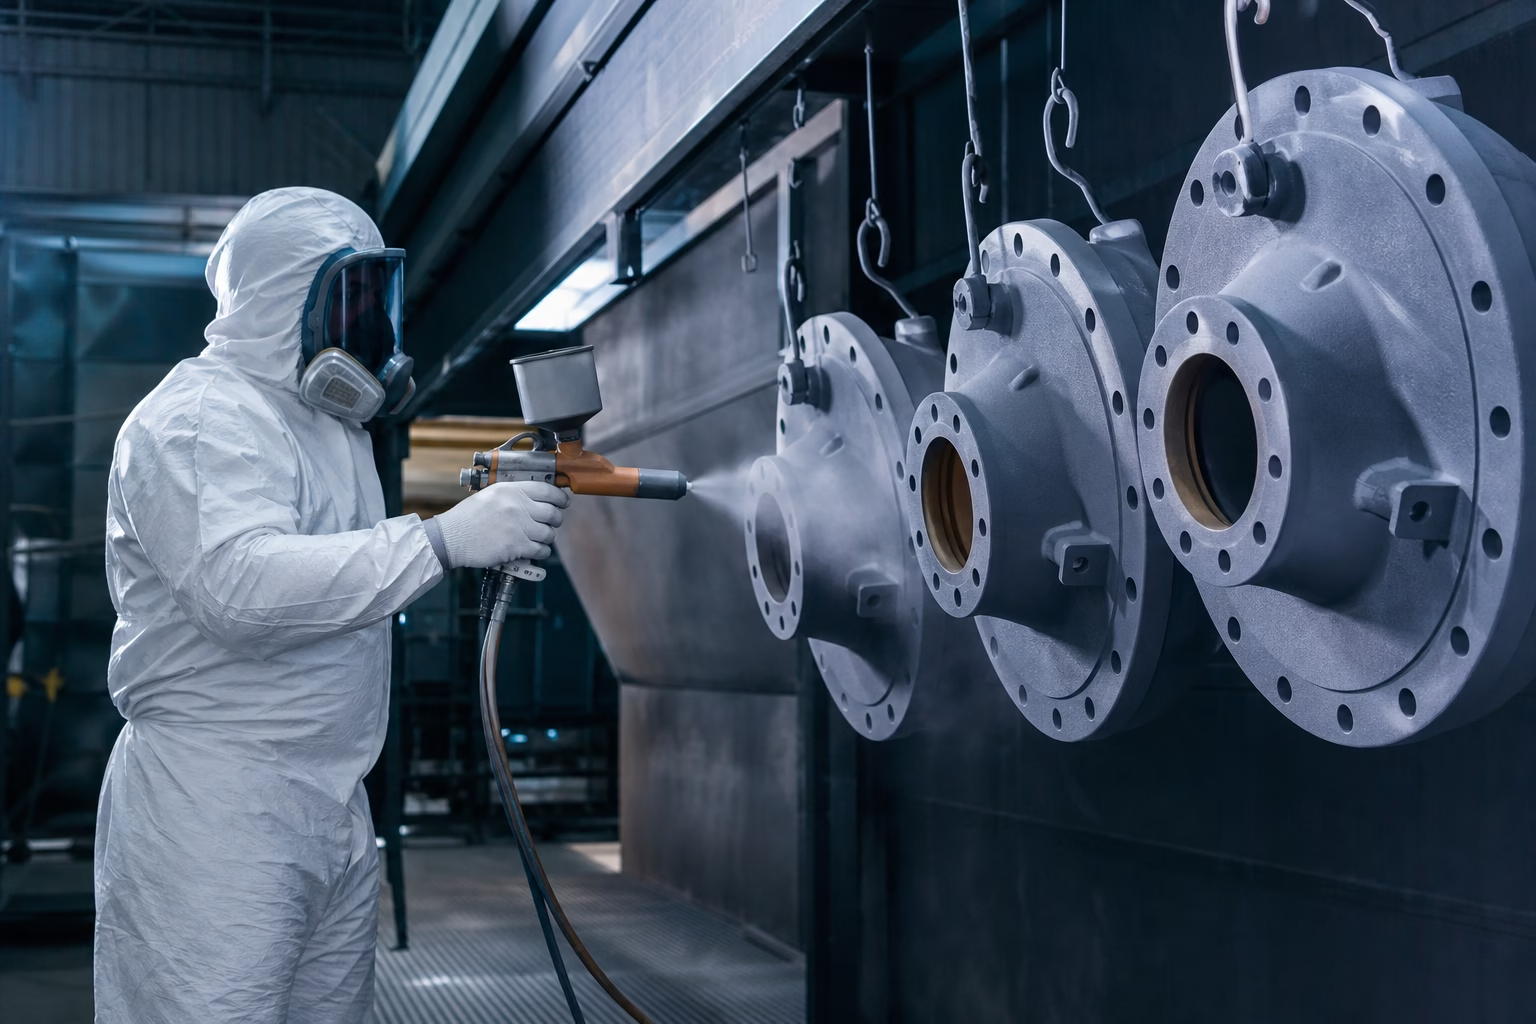
ZDS-FluidGlide™ umfasst Hochtemperatur-Barrieren, Korrosionsschutzbeschichtungen, industrielle Innenauskleidungen und reibungsarme Deckbeschichtungen für Rohrleitungen, Pumpen, Ventile, Tanks, Wärmetauscher und FGD-Systeme. ZDSChem unterstützt Anlagenbetreiber, Betriebsingenieure, MRO-Einkäufer und technische Händler bei der technischen Vorauswahl. Entscheidend sind Substrat, Medium
ZDS-FluidGlide™
Vier Beschichtungsaufgaben für unterschiedliche Betriebsbedingungen
ZDS-FluidGlide™ bündelt Beschichtungsarten mit unterschiedlichen technischen Zielen. Die Schutzfunktion muss für jedes Bauteil eindeutig festgelegt werden, bevor eine Produktausführung für die weitere technische Prüfung eingegrenzt wird.
Hochtemperatur-Barriere
Bewertung nach Betriebs- und Spitzentemperatur, Belastungsdauer, Temperaturwechsel und Substrat.
Korrosionsschutzbeschichtung
Schutz einer äußeren oder zugänglichen Oberfläche gegenüber einer festgelegten korrosiven Umgebung.
Industrielle Innenauskleidung
Schutz einer medienberührten Innenfläche in Tanks, Rohrleitungen oder anderen Prozessbauteilen.
Reibungsarme Deckbeschichtung
Deckschicht für strömungsführende Flächen an Rohrleitungen, Pumpen und Ventilen.
Technische Datenblätter für ZDS-FluidGlide
Vergleichen Sie Schutzsysteme für Hochtemperatur- und Chemikalieneinsatz nach Anwendung, Einsatztemperatur und Aushärtungsprofil und öffnen Sie anschließend das technische Datenblatt des jeweiligen Modells.
| Modell | Produkt und Einsatzbereich | Einsatztemperatur | Verarbeitungszeit (25°C) | Aushärtungsprofil | Technisches Datenblatt |
|---|---|---|---|---|---|
| ZDS-FG2113 | Novolac-Sperrbeschichtung für hohe StrömungsgeschwindigkeitenWärmetauscher und Rohrböden, Pumpen und Pumpengehäuse, Ventile, Rohrbögen und T-Stücke, Tanks und Behälter, Rauchgas- und Luftkanäle; Schutzbeschichtung. | Trocken: 280 bis 300°C; nass: ≤180°C | 4-6 h | Verarbeitungszeit: 4-6h; Klebfrei: 16-20h; Vollhärtung: 7 Tage (empfohlen Nachhärtung 200°C x 30min) 16-20 h | |
| ZDS-FG1151 | Strömungsdeckbeschichtung zur Steigerung der hydraulischen EffizienzWärmetauscher und Rohrböden, Pumpen und Pumpengehäuse, Ventile, Tanks und Behälter, Rauchgas- und Luftkanäle, Industrieleitungen; Schutzbeschichtung. | Trocken: -40°C bis 180°C; nass: bis 120 bis 130°C | 35-45 min | Verarbeitungszeit: 35-45 min; Vollhärtung: 7 Tage Typisch: 12-24 h | |
| ZDS-FG4018 | Hochleistungs-Auskleidung für SäurelagerbehälterIndustrieleitungen, Metallbauteile; Schutzbeschichtung. | 80°C / 120°C | Typisch: 30-45 min | Klebfrei: 20-24h, Vollhärtung: 7 Tage 20-24 h | |
| ZDS-FG1157 | Titanlegierungs-ReparaturmasseRohrformstücke, Industrieleitungen, Metallbauteile; Reparatur und Wiederaufbau. | -60 bis 180°C | Typisch: 30-45 min | 24 h Typisch: 4-6 h | |
| ZDS-FG2123 | Hochtemperatur-Emaille-ReparaturmasseKessel, Rauchgas- und Luftkanäle, Ofen- und Feuerfestbauteile, Industrieleitungen; Schutzbeschichtung. | -60 bis 200°C | Typisch: 30-45 min | 24 h Typisch: 4-6 h | |
| ZDS-FG2114 | Emaille-Reparaturmasse für 300°CKessel, Rauchgas- und Luftkanäle, Industrieleitungen; Reparatur und Wiederaufbau. | -60 bis 300°C | Typisch: 30-45 min | 24 h Typisch: 4-6 h | |
| ZDS-FG1152 | Streichbare Emaille-ReparaturbeschichtungWärmetauscher und Rohrböden, Pumpen und Pumpengehäuse, Ventile, Laufräder, Industrieleitungen; Reparatur und Wiederaufbau. | -60 bis 200°C | Typisch: 30-45 min | 24 h Typisch: 4-6 h | |
| ZDS-FG1153 | Reparaturmasse für emaillierte ReaktorenReaktoren, Industrieleitungen, Schutzauskleidungen; Reparatur und Wiederaufbau. | -60 bis 200°C | Typisch: 30-45 min | 24 h Typisch: 4-6 h | |
| ZDS-FG1154 | Lösemittelbeständige ReparaturmassePumpen und Pumpengehäuse, Ventile, Tanks und Behälter, Industrieleitungen, Schutzauskleidungen; Reparatur und Wiederaufbau. | -60 bis 100°C | Typisch: 30-45 min | 24 h Typisch: 4-6 h | |
| ZDS-FG1155 | Ablösebeständige Korrosionsschutz-ReparaturmasseKeramik- und emaillierte Anlagen, Industrieleitungen, Metallbauteile; Reparatur und Wiederaufbau. | -60 bis 150°C | Typisch: 30-45 min | 24 h Typisch: 4-6 h | |
| ZDS-FG2115 | Metallreparaturmasse für extrem hohe TemperaturenKessel, Rauchgas- und Luftkanäle, Industrieleitungen, Metallbauteile; Reparatur und Wiederaufbau. | Typisch: -40°C bis +180°C | Typisch: 30-45 min | Typische Anfangshärtung: 4-6 h; Vollhärtung: 24 h bei 25°C Typisch: 4-6 h | |
| ZDS-FG1156 | Emaille-Reparaturmasse mit hoher KorrosionsbeständigkeitReaktoren, Industrieleitungen, Schutzauskleidungen; Reparatur und Wiederaufbau. | Typisch: -40°C bis +180°C | Typisch: 30-45 min | Typische Anfangshärtung: 12-24 h; Vollständige chemische Aushärtung: 7 Tage bei 25°C Typisch: 4-6 h | |
| ZDS-FG2124 | Hochtemperatur-ReparaturmasseVentile, Kessel, Rauchgas- und Luftkanäle, Ofen- und Feuerfestbauteile, Industrieleitungen; Reparatur und Wiederaufbau. | -60 bis 300°C | Typisch: 30-45 min | 24 h Typisch: 4-6 h | |
| ZDS-FG2116 | Hochtemperatur-DichtungsmasseFlansche, Kessel, Industrieleitungen; Abdichtung. | -60 bis 350°C | Typisch: 30-45 min | 24 h Typisch: 4-6 h | |
| ZDS-FG2117 | Flexibler Hochtemperatur-DichtstoffFlansche, Industrieleitungen; Abdichtung. | -60 bis 450°C | Typisch: 15-25 min | 24-72 h Typisch: 30-45 min | |
| ZDS-FG2118 | Korrosionsschutzbeschichtung für Hochtemperatur-RauchgaskanäleKessel, Rauchgas- und Luftkanäle, Industrieleitungen; Schutzbeschichtung. | -60 bis 500°C | Typisch: 30-45 min | Wärmehärtung erforderlich Typisch: 4-6 h | |
| ZDS-FG2119 | Nanokeramischer HochtemperaturklebstoffWärmetauscher und Rohrböden, Kessel, Industrieleitungen; Verklebung, Reparatur und Wiederaufbau. | -60 bis 800°C | Typisch: 30-45 min | Wärmehärtung erforderlich Typisch: 4-6 h | |
| ZDS-FG2120 | Anorganischer Hochtemperatur-StrukturklebstoffOfen- und Feuerfestbauteile, Keramik- und emaillierte Anlagen, Industrieleitungen; Verklebung. | -60 bis 1000°C | Typisch: 30-45 min | Wärmehärtung erforderlich Typisch: 4-6 h | |
| ZDS-FG2121 | Anorganischer HochtemperaturklebstoffOfen- und Feuerfestbauteile, Keramik- und emaillierte Anlagen, Industrieleitungen; Verklebung. | -60 bis 1200°C | Typisch: 30-45 min | Aushärtung bei Raumtemperatur Typisch: 4-6 h | |
| ZDS-FG2122 | Anorganischer UltrahochtemperaturklebstoffOfen- und Feuerfestbauteile, Keramik- und emaillierte Anlagen, Industrieleitungen, Schutzauskleidungen; Verklebung. | -60 bis 1800°C | Typisch: 30-45 min | Wärmehärtung erforderlich Typisch: 4-6 h |
Thermische Belastung
Hochtemperatur-Schutzbeschichtungen anhand des Temperaturprofils auswählen
Für die Auswahl einer Hochtemperatur-Schutzbeschichtung ist das vollständige Temperaturprofil maßgeblich. Neben der normalen Betriebstemperatur müssen kurzzeitige Spitzen, die Belastungsdauer und wiederkehrende Aufheiz- und Abkühlvorgänge berücksichtigt werden. Temperatur und Medium sind gemeinsam mit Haftfläche, Untergrund und vorhandenem Beschichtungsaufbau zu bewerten
01
Betriebstemperatur und kurzzeitige
Spitzentemperatur
02
Dauerbetrieb, zeitweiser Betrieb und
wiederkehrende Temperaturzyklen
03
Werkstoff und Zustand des zu
beschichtenden Substrats
04
Prozessmedium oder umgebende chemische
Belastung
05
Vorhandene Grundierung, Altbeschichtung
oder Innenauskleidung
06
Druck, Feuchtigkeit und weitere
gleichzeitige Beanspruchungen
Korrosion und Medienkontakt
Korrosionsschutzbeschichtung und Innenauskleidung unterscheiden
Eine Korrosionsschutzbeschichtung kann äußere, frei zugängliche oder anderweitig belastete Oberflächen schützen. Eine industrielle Innenauskleidung liegt auf der medienberührten Innenseite eines Bauteils und steht direkt mit dem Prozessmedium in Kontakt. Für Innenflächen sind Medium, Konzentration soweit verfügbar, Kontaktart und Temperatur zu beschreiben. Dauerhaftes
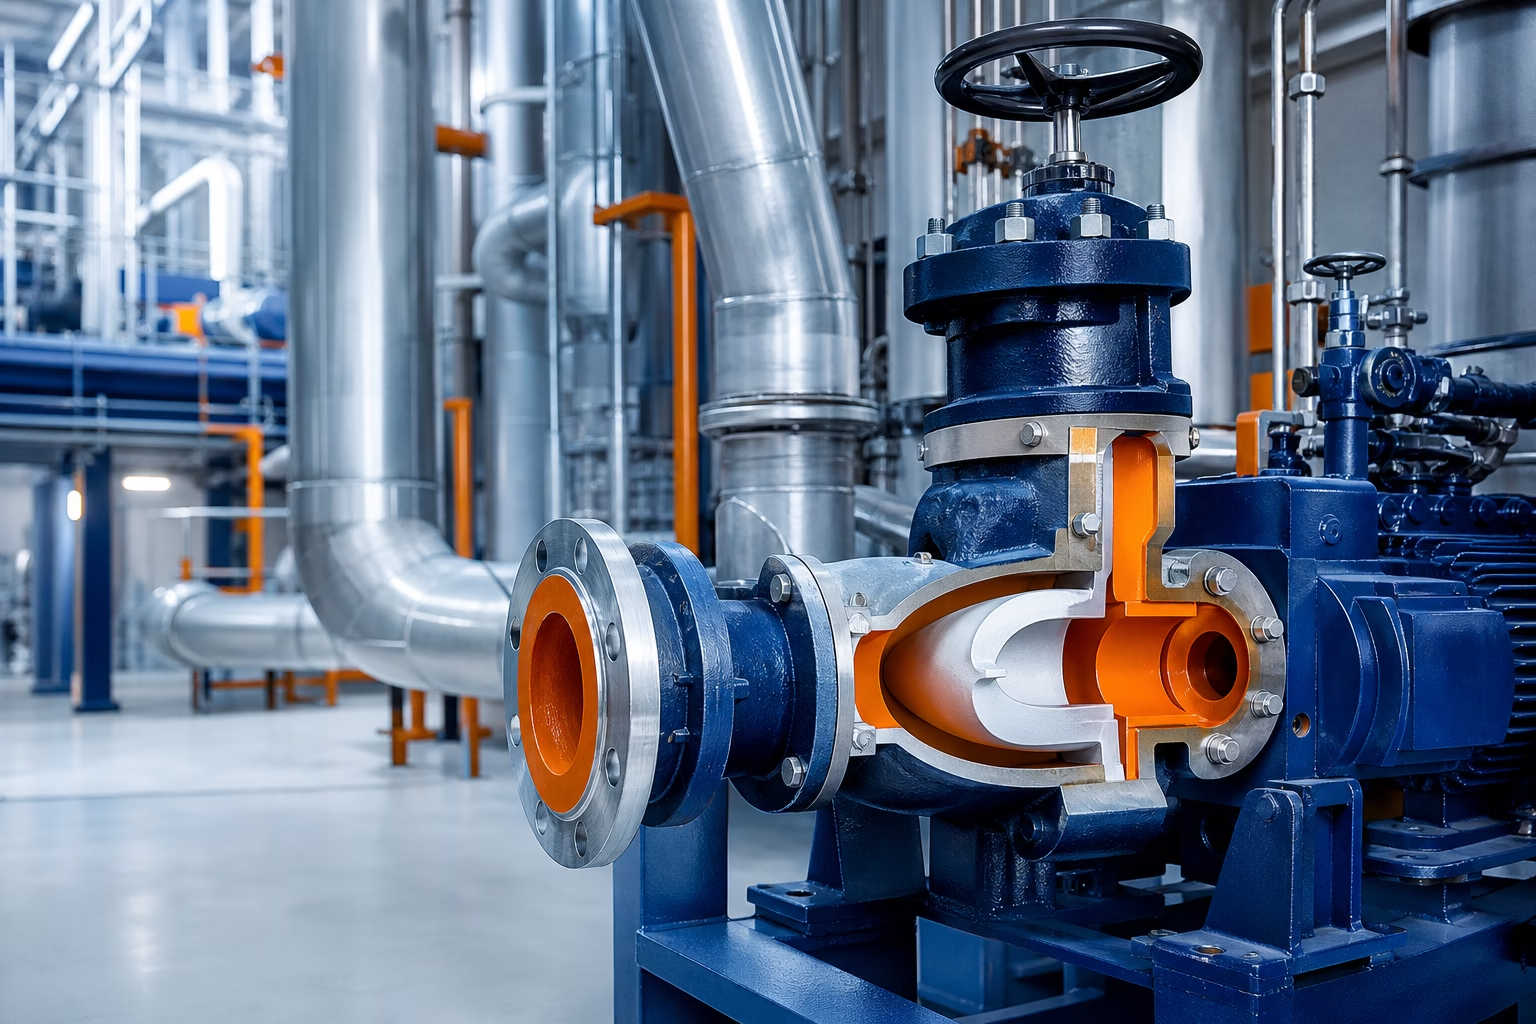
Strömungsführende Oberflächen
Reibungsarme Deckbeschichtungen für Rohrleitungen, Pumpen und Ventile
Reibungsarme Deckbeschichtungen aus der Produktfamilie ZDS-FluidGlide™ sind für die weitere Bewertung an strömungsführenden Bauteilen vorgesehen. Die Auswahl richtet sich nach Medium, Strömungsbedingungen, Bauteilgeometrie, Temperatur, Druck und dem Zustand des Untergrunds. Bei wechselnden Medien oder Temperaturen sind die einzelnen Betriebsphasen getrennt zu beschreiben.
Anwendungsbereiche
Beschichtungsaufgaben nach Bauteil vorsortieren
Der Bauteiltyp liefert einen ersten Hinweis auf die mögliche Schutzfunktion, ersetzt jedoch keine Prüfung von Untergrund und Betriebsbedingungen. ZDSChem verknüpft die Beschichtungsfunktion mit der konkreten Betriebszone.
Rohrleitungen
Innenauskleidung, Korrosionsschutz oder reibungsarme Deckschicht. Prüfdaten: Medium, Rohrwerkstoff, Druck, Temperatur, Strömung und Innenzustand.
Pumpen
Korrosionsschutz oder Deckbeschichtung für strömungsführende Flächen. Prüfdaten: Medium, Geometrie, Strömung, Temperatur und Schadensbild.
Ventile
Schutz medienberührter oder strömungsführender Bereiche. Prüfdaten: Medium, Druck, Temperatur, Bauteilfunktion und Zugänglichkeit.
Tanks
Korrosionsschutz oder Innenauskleidung. Prüfdaten: Substrat, Medium, Kontaktart, Temperatur und vorhandener Aufbau.
Wärmetauscher
Temperatur- und Korrosionsschutz. Prüfdaten: Medien, Temperaturwechsel, Druck und betroffene Oberfläche.
Rauchgasentschwefelung
ZDS-FluidGlide™ für FGD-Systeme technisch prüfen
FGD steht für Rauchgasentschwefelung. ZDS-FluidGlide™ kann für Beschichtungsaufgaben in FGD-Systemen technisch geprüft werden. Die Eignung wird nicht pauschal für ein vollständiges System angenommen, sondern für den jeweiligen Anlagenbereich, die Betriebsbedingungen und die ausgewählte Produktausführung bewertet.
Formulierung und Qualität
Technischer und qualitätsbezogener Rahmen von ZDSChem
ZDSChem arbeitet mit Epoxid- und modifizierten Epoxidsystemen, Phenol-Epoxidharzen, Polyurethan und Polyaspartic. Zum Formulierungsbereich gehören außerdem mit Glasflakes, Siliziumkarbid, Korund oder Keramikpulver gefüllte beziehungsweise verstärkte Systeme. Die genaue Zusammensetzung und Zuordnung zu einer ZDS-FluidGlide™-Ausführung wird produkt- und projektbezogen geprüft.
Technische Bewertung
Von der Vorauswahl bis zur Mustervalidierung
Die Bewertung beginnt mit einer strukturierten Anforderungsprüfung. ZDSChem ordnet Anlage, Bauteil, Schutzaufgabe, Substrat, Schadensbild und Betriebsbedingungen ein und schlägt darauf aufbauend eine Produktfamilie für die weitere Prüfung vor.
01
1. Anwendung erfassen
Anlage, Bauteil, Schutzfläche und gewünschtes Ergebnis beschreiben.
02
2. Belastungen prüfen
Temperatur, Medium, Druck, Feuchtigkeit, Eintauchen und Strömung zusammenführen.
03
3. Produktausführung eingrenzen
Verfügbare Angaben mit Formulierungs- und Anwendungsrahmen abgleichen.
04
4. Musterbedarf bestimmen
Produkt, Prüfzweck und benötigte Menge für eine Mustervalidierung abstimmen.
05
5. Unterlagen klären
Benötigte TDS, SDS sowie Qualitäts- und Konformitätsunterlagen projektbezogen prüfen.
Projektinformationen
Diese Angaben unterstützen eine belastbare technische Prüfung
Je vollständiger die Betriebsbedingungen beschrieben sind, desto gezielter können wir Produktfamilie, mögliche Musterschritte und erforderliche Unterlagen prüfen. Musterumfang, Kosten, Verpackung, Vorbereitungszeit, Versand, Mindestbestellmenge und Produktionsvorlaufzeit werden nach Prüfung von Produktausführung, Menge, Bestimmungsort und Dokumentationsbedarf bestätigt.
Anlage, Bauteil und betroffener Bereich
Schutzaufgabe
Hochtemperatur-Barriere, Korrosionsschutz, Innenauskleidung oder reibungsarme Deckbeschichtung
Substrat, vorhandener Beschichtungsaufbau
und Schadens- oder Korrosionsbild
Abmessungen und geschätzte zu
beschichtende Fläche
Betriebs- und Spitzentemperatur sowie
mögliche Temperaturwechsel
Medium oder Chemikalien und Konzentration
soweit verfügbar
Druck, Feuchtigkeit, Eintauchen und
Strömungsbedingungen
Verschleiß oder Kavitation, falls
gleichzeitig vorhanden
Geschätzte Menge sowie Verpackungs- und
Etikettenanforderungen
Bestimmungsland, benötigte TDS, SDS oder
Konformitätsunterlagen und Wunschtermin
Nächster Schritt
Beschichtungsanforderung für Angebot und Prüfung einreichen
Fotos, vorhandene Spezifikationen und Informationen zu bisherigen Beschichtungssystemen können die technische Einordnung ergänzen. Wir prüfen Ihre Anfrage anhand der verfügbaren Daten und stimmen die nächsten Schritte projektbezogen ab.
FAQ
Häufig gestellte Fragen
Erforderlich sind mindestens Bauteil, Substrat, normale Betriebstemperatur, mögliche Temperaturspitzen und die Dauer der thermischen Belastung. Zusätzlich sollten Temperaturwechsel, Prozessmedium, Druck, Feuchtigkeit und ein vorhandener Beschichtungsaufbau beschrieben werden.
Eine Korrosionsschutzbeschichtung kann eine äußere oder anderweitig zugängliche Oberfläche schützen. Eine Innenauskleidung befindet sich auf der medienberührten Innenseite eines Bauteils, beispielsweise in einem Tank oder einer Rohrleitung. Für Innenauskleidungen sind Medium, Kontaktart, Temperatur, Druck und Eintauchbedingungen besonders wichtig.
Bestätigte Einsatzbereiche sind Rohrleitungen, Pumpen, Ventile, Tanks, Wärmetauscher und FGD-Systeme. Die Nennung eines Bauteils bedeutet noch keine automatische Eignung. Schutzaufgabe, Untergrund und Betriebsbedingungen werden für die konkrete Anwendung bewertet.
Benennen Sie den betroffenen Anlagenbereich, das Substrat, das Medium oder die chemische Belastung, Temperatur, Feuchtigkeit oder Eintauchen und den Druck. Hilfreich sind außerdem Angaben zum bestehenden Beschichtungszustand, zu den Abmessungen und zu unterschiedlichen Betriebsphasen.
Ja. Musterumfang, Kosten, Verpackung, Vorbereitungszeit und Versand werden anhand von Produkt, Prüfzweck und Bestimmungsort bestätigt. TDS, SDS und anwendbare Unterlagen zu SGS, RoHS, REACH, Halogenfreiheit oder UL werden je nach Produkt, Formulierung und Zielmarkt geprüft.
Grundlage sind Medium, Strömungsbedingungen, Bauteilgeometrie, Temperatur, Druck, Substrat und vorhandener Oberflächenaufbau. Bei Pumpen und Ventilen muss außerdem geklärt werden, ob Korrosion oder eine andere Schadensart die Hauptaufgabe darstellt. Verschleiß, Erosion und Kavitation werden getrennt bewertet.