Kurzfazit: Verschleißschutz für abrasive Schüttgüter wird nicht allein nach dem Namen des Förderguts ausgewählt. Entscheidend sind Partikeleigenschaften, der tatsächliche Schadensmechanismus, die belastete Bauteilzone, der Zustand des Untergrunds, Betriebsbedingungen und das Reparaturziel. Für die Einordnung allgemeiner Mechanismen bietet unsere Seite zum Verschleiß- und Erosionsschutz einen übergeordneten Einstieg. Dieser Beitrag konzentriert sich auf die technische Vorauswahl an Rohrbögen, Rutschen, Trichtern, Übergabestellen und vergleichbaren starren Schüttgutbauteilen.
Fachbeitrag des ZDSChem-Fachteams, aktualisiert am 15. September 2026.
Abrieb entsteht vor allem durch gleitenden Kontakt von Partikeln mit einer Oberfläche. Erosion beschreibt fortschreitenden Abtrag durch bewegte Partikel, etwa in Strömungs- und Umlenkbereichen. Partikelaufprall liegt vor, wenn Feststoffe wiederholt konzentriert auf eine Prall- oder Übergabezone treffen. Diese Mechanismen können gemeinsam auftreten. Deshalb beginnt eine belastbare Auswahl mit der Anlage und dem Schaden – nicht mit einer vorschnellen Produktzuordnung.
- Bauteil und Belastungszone erfassen.
- Schadensbild und wahrscheinliche Ursache einordnen.
- Schüttgut- und Betriebsdaten aufnehmen.
- Untergrund, Restgeometrie und Zugänglichkeit bewerten.
- Werkstoffweg als Kandidat vorauswählen.
- Aktuelle TDS, SDS und Verarbeitungsanweisung des exakten Modells gegen das Projekt prüfen.
Belastungen an Rohrbögen, Rutschen, Trichtern und Übergabestellen systematisch erfassen
Schüttgutverschleiß ist lokal. Selbst innerhalb einer Förderanlage können an einer Rutsche flächiger Abrieb, an einem Rohrbogen Erosion und an einer Übergabestelle stoßartige Prallbelastungen auftreten. Eine Anlagenbezeichnung wie „Fördersystem“ reicht daher für die Werkstoffauswahl nicht aus.
Partikelgröße und Kornband beeinflussen Kontaktbild und lokale Druckspitzen. Harte, scharfkantige oder unregelmäßig geformte Partikel können andere Abtragsmuster erzeugen als rundes oder feines Material. Geschwindigkeit, Massenstrom, Fallhöhe und Aufprallwinkel bestimmen, ob Partikel überwiegend gleiten, umgelenkt werden oder auf eine kleine Fläche schlagen. Besonders aufmerksam zu prüfen sind Einläufe, Abwürfe, Querschnittswechsel, enge Umlenkungen, Prallplatten, Seitenwände und Totzonen.
Feuchtigkeit, Schlammanteil, anhaftende Medien und Reinigungsverfahren gehören als eigene Angaben in die Aufnahme. Sie können den Untergrundzustand, Korrosion, die Vorbereitungsplanung und den geeigneten Werkstoffweg beeinflussen. Ebenso sind Dauer- und Spitzentemperatur sowie ein möglicher chemischer Kontakt getrennt zu erfassen.
Starre Rohrleitungen, Rutschen und Trichter sind klar von flexiblen Förderbändern oder Gummiauskleidungen abzugrenzen. Für flexible Elastomerbauteile ist ein starres, keramisch verstärktes Schutzsystem keine automatische Lösung; hier muss zunächst der Bauteiltyp und das Reparaturziel geprüft werden.
Abrieb, Erosion oder Partikelaufprall? Schadensbild vor der Werkstoffauswahl einordnen
Die sichtbare Schadstelle liefert eine erste Orientierung, ersetzt aber keine Zustandsaufnahme. Fotos mit Maßstab, Flussrichtung, Angaben zum realen Betriebszustand und eine Bauteilskizze helfen, den Verschleißmechanismus nachvollziehbar zuzuordnen.
| Schadensbild | Typische Belastung | Typische Bauteilzone | Bei der Aufnahme prüfen | Konsequenz für die Vorauswahl |
|---|---|---|---|---|
| Gleitender Abrieb | Partikelkontakt entlang einer Förderfläche | Rutschenboden, Trichterwand, Förderflächen | Flussrichtung, flächige Abtragsverteilung, Materialstau | Oberflächenschutz für eine tragfähige starre Fläche prüfen |
| Erosion | Bewegte Partikel mit Richtungswechsel oder Strömung | Rohrbogen, Einlauf, Umlenkung, Auslauf | Lokale Ausdünnung, Eintragsrichtung, Geometriewechsel | Schutzsystem und gegebenenfalls vorherigen Wiederaufbau getrennt bewerten |
| Lokaler Partikelaufprall | Wiederkehrende Stoßbelastung am Prallpunkt | Fallzone, Prallplatte, Übergabestelle | Fallhöhe, Auftreffpunkt, Stoßrichtung, Materialverteilung | Prallzone gezielt auslegen; Untergrund und Zugang mitbewerten |
| Kombinierte Belastung | Abrasion zusätzlich mit Feuchte, Korrosion, Temperatur oder Fluidwirkung | Je nach Prozessbereich | Korrosionsspuren, Medienkontakt, Temperaturverlauf, weitere Schadensursachen | Keine reine Schüttgutlösung unterstellen; Projektprüfung erweitern |
Ein Schaden sollte nicht allein aus der Schüttgutbezeichnung diagnostiziert werden. Beispielsweise kann ein als „Abrieb“ beschriebener Rohrbogenschaden zusätzlich durch lokale Strömungsumlenkung, Korrosion oder eine bereits geschwächte Wand beeinflusst sein. Bei unvollständiger Aufnahme ist eine Routineempfehlung für eine Vor-Ort-Reparatur nicht belastbar.
Werkstoffauswahl für Schüttgutanlagen: Entscheidungsmatrix für die technische Vorauswahl
Keramischer Verschleißschutz ist bei geeigneten starren Oberflächen eine Prüfoption für Abrasion, Erosion und Partikelaufprall. Die Produktfamilie ZDS-CeramicArmor™ dient dabei als Kandidatenfamilie für schwer beanspruchte Oberflächen, nicht als pauschale Freigabe für jedes Schüttgutbauteil.
| Entscheidungskriterium | Zu erfassende Angaben | Auswirkung auf die Vorauswahl | Vor Einsatz zu bestätigen |
|---|---|---|---|
| Verschleißmechanismus | Abrieb, Erosion, Aufprall oder Kombination | Bestimmt den grundsätzlichen Schutz- oder Reparaturweg | Schadensbild, Ursache und Belastungszone |
| Partikel | Kornband, Härte, Form, Staub- oder Schlammanteil | Grenzt geeignete Kandidaten ein | Reale Materialdaten und wechselnde Fraktionen |
| Förderbedingungen | Geschwindigkeit, Massenstrom, Fallhöhe, Aufprallwinkel | Zeigt Gleit-, Umlenk- und Prallzonen | Betriebszustand, Spitzenlasten, Flussrichtung |
| Feuchte und Medien | Trocken, feucht, Schlamm, Prozessmedium, chemischer Kontakt | Beeinflusst Vorbereitung und Systemprüfung | Untergrundzustand und Medienbeständigkeit |
| Temperatur | Dauer- und Spitzentemperatur | Begrenzt die Kandidatenauswahl | Aktuelle modellbezogene Dokumentation |
| Untergrund und Geometrie | Werkstoff, Beschichtung, Korrosion, Risse, Kanten, Zugänglichkeit | Bestimmt Reparaturfähigkeit und Vorbereitung | Tragfähigkeit, Restwand und Oberflächenzustand |
| Reparaturziel | Schützen, Metall aufbauen, Maße wiederherstellen oder verstärken | Trennt Beschichtungs- von Reparatur- und Verstärkungswegen | Funktion des Bauteils und Folgen eines Ausfalls |
| Stillstandsfenster | Verfügbarer Zeitraum für Vorbereitung, Auftrag und Aushärtung | Beeinflusst die praktische Umsetzbarkeit | Verarbeitungs-, Aushärtungs- und Freigabestufen des exakten Modells |
Für die Vorauswahl sind öffentlich beschriebene Anwendungsbereiche einzelner Modelle ein hilfreicher Ausgangspunkt: ZDS-CA1836 ist für Bögen/T-Stücke, Rutschen/Trichter, Schlamm/Schüttgut und Rohrleitungen angegeben. ZDS-CA1837 ist für Bögen/T-Stücke, Schlamm/Schüttgut und Rohrleitungen angegeben. ZDS-CA1842 ist für Pumpen, Rutschen/Trichter, Schlamm/Schüttgut und Rohrleitungen angegeben. Daraus folgt keine automatische Eignung. Temperatur, Feuchte, chemischer Kontakt, Verschleißtiefe, Zielschichtaufbau, Oberflächenvorbereitung, Verarbeitung, Aushärtung und Wiederinbetriebnahme sind jeweils im aktuellen TDS, SDS und in der Verarbeitungsanweisung des exakten Modells zu prüfen.
Ist zunächst Materialaufbau oder Maßwiederherstellung erforderlich, kann ein Metall-Reparaturwerkstoff vor einem Oberflächenschutz zu bewerten sein. Steht die Verstärkung eines geeigneten Rohrleitungsbereichs im Vordergrund, ist ein Verbundverstärkungsweg getrennt zu prüfen. Bei beschädigten Elastomerbauteilen steht die elastomere Reparatur im Fokus. Dieselbe Anlage kann daher je nach Reparaturziel unterschiedliche Werkstoffwege erfordern.
Bauteil und Untergrund bewerten: von der Verschleißzone zur reparaturfähigen Fläche
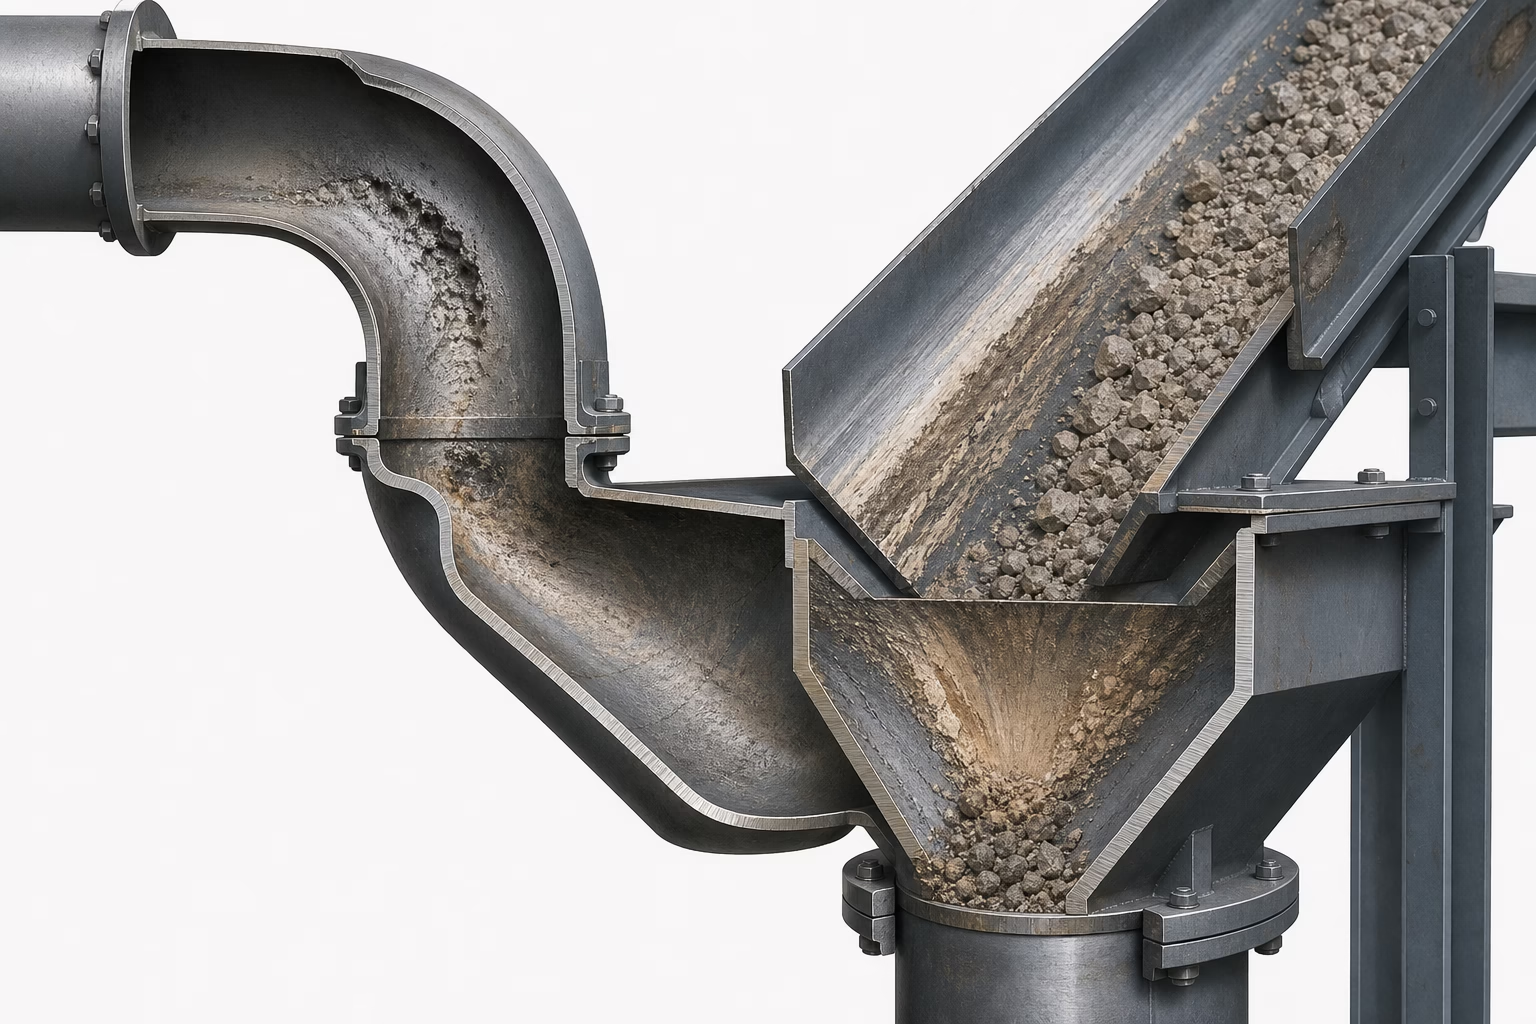
Rohrbögen und T-Stücke sollten nach Einlauf, Umlenkzone, Austritt und Lage der Verschleißspur getrennt bewertet werden. Zu dokumentieren sind Wanddickenverlust, sichtbare Risse, scharfe Kanten, Korrosion und der Zugang für Vorbereitung und Auftrag. Bei Rohrleitungen kommen Betriebsmedium, Flussrichtung, mögliche Unterwanderung vorhandener Beschichtungen und die Folgen eines Durchbruchs hinzu. Eine Druckeignung lässt sich daraus nicht ableiten und verlangt eine projekt- und produktspezifische Bewertung.
Bei Rutschen und Trichtern sind Aufgabepunkt, Prallzone, Übergänge, Seitenwände, Auslauf und mögliche Materialansammlungen getrennt aufzunehmen. Pumpen-, Ventil- oder Mischbereiche sollten nur einbezogen werden, wenn abrasive Feststoffe und die konkrete Bauteilgeometrie den Mechanismus plausibel erklären. Kritische Maße, Spaltmaße, Auswuchtung und Fluidbetrieb sind dann zusätzlich mit den Anforderungen der Anlage abzugleichen.
Illustrative Darstellung; kein tatsächlicher ZDSChem-Kundenfall: Eine schematische Förderstrecke kann Prallzonen am Einlauf einer Rutsche, gleitende Abriebzonen am Rutschenboden und erosive Zonen an einem Rohrbogen separat markieren. Die Darstellung ist eine Hilfe für die Aufnahme und ersetzt weder Messung noch Bauteilprüfung.
Reparatur vorbereiten, prüfen und dokumentieren: praktischer Ablauf vor der Wiederinbetriebnahme
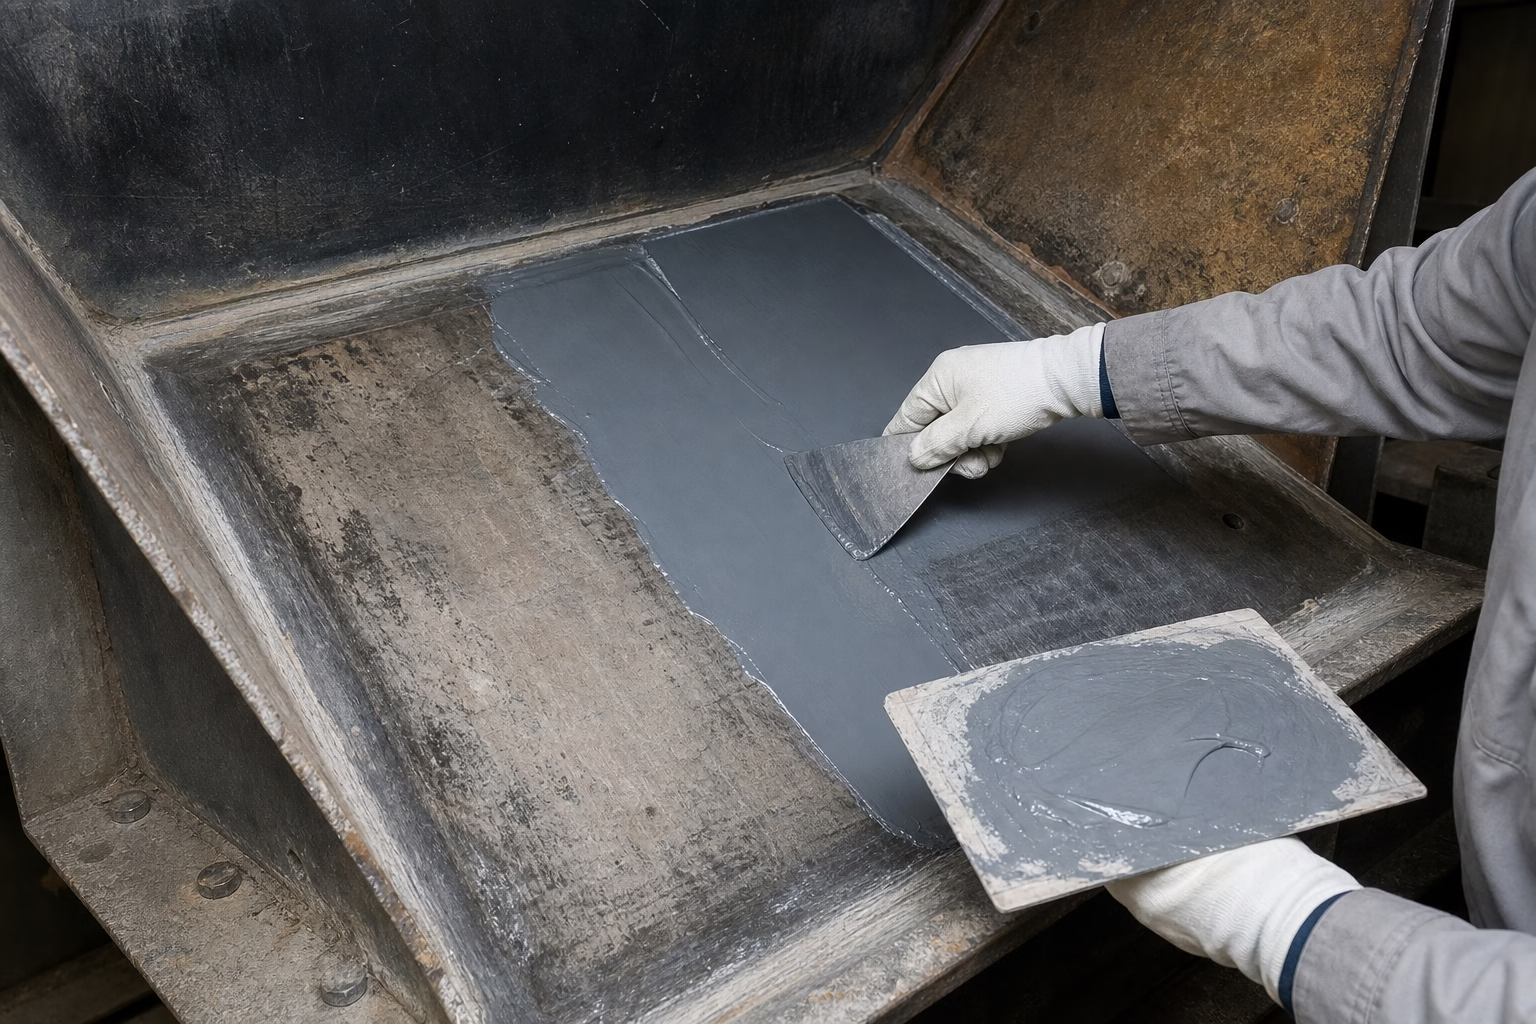
Eine Schutzbeschichtung ist nur so nachvollziehbar wie die Vorbereitung des Bauteils und die Dokumentation der Verarbeitung. Der Ablauf beginnt deshalb mit Befund und Untergrundvorbereitung und endet erst nach Prüfung und projektspezifischer Freigabe zur Wiederinbetriebnahme.
- Anlage sicher freischalten und Schaden aufnehmen: Bauteil, Schadenszone, Fotos, Flussrichtung und Betriebszustand festhalten.
- Untergrund und Restgeometrie bewerten: Werkstoff, vorhandene Beschichtungen, Korrosion, Risse, Kanten, Restanhaftungen und Feuchte dokumentieren.
- Betriebsdaten und Reparaturziel festlegen: Schüttgut, Förderbedingungen, Temperatur, Medienkontakt und Stillstandsfenster zusammenführen.
- Modellbezogene Unterlagen prüfen: Aktuelles TDS, SDS und Verarbeitungsanweisung des vorgesehenen Kandidaten heranziehen.
- Vorbereitung und Auftrag planen: Oberflächenvorbereitung, Mischung, Verarbeitungsfenster, Schichtaufbau und Aushärtung ausschließlich nach der freigegebenen Anleitung des exakten Systems ausführen.
- Prüfen und freigeben: Ausführung, Abdeckung der Schadenszone und projektspezifische Prüfschritte dokumentieren; erst danach die Wiederinbetriebnahme bewerten.
Konkrete Mischungsverhältnisse, Schichtdicken, Verarbeitungszeiten, Aushärtezeiten und Bedingungen zur Wiederinbetriebnahme dürfen nicht aus einer allgemeinen Produktfamilie abgeleitet werden. Die genauen Aushärtungs- und Freigabestufen sind im aktuellen TDS des Modells zu prüfen. Reiniger, Primer, Konditionierer und Anwendungshilfsmittel sind als Teil der Oberflächenvorbereitung zu bewerten, nicht als eigenständige Lösung für Schüttgutverschleiß.
Bei komplexer Belastung, kritischem Untergrund oder mehreren möglichen Werkstoffwegen kann eine Musterprüfung sinnvoll sein. Ohne dokumentiertes Ergebnis sollten keine Standzeit- oder Leistungszusagen abgeleitet werden. Arbeitsschutz, Gefahrstoffmanagement und Betriebsfreigabe liegen in der Verantwortung des Betreibers und der zuständigen Fachstellen; dieser Beitrag ist keine Sicherheits-, Engineering- oder Rechtsberatung.
Technische Anfrage für Schüttgutverschleiß vorbereiten und Werkstoffweg validieren
Je vollständiger die Felddaten, desto belastbarer ist die Vorauswahl. Für technische Teams, Reparaturbetriebe und Einkauf erleichtert eine strukturierte Anfrage die Bewertung von Kandidatenfamilie, Dokumentationsbedarf und möglichem Prüfplan.
Checkliste für die technische Anfrage
- Anlagenbereich, Bauteil und Bauteilwerkstoff
- Schadensstelle und Fotos mit Maßstab
- Schüttgut, Kornband, verfügbare Härte- oder Materialdaten
- Feuchte, Schlammanteil oder Pulveranteil
- Förderbedingungen, Fallhöhe, Flussrichtung und Aufprallwinkel
- Betriebsmedium, Druck sowie Dauer- und Spitzentemperatur
- Chemischer Kontakt und Reinigungsverfahren
- Verschleißtiefe, sichtbare Risse und bisherige Reparaturen
- Zeichnung, Querschnitt, Wanddicken- oder Zustandsdaten, soweit vorhanden
- Gewünschtes Reparaturziel und verfügbares Stillstandsfenster
- Anforderungen an Prüfung und technische Dokumentation
Hypothetisches Szenario A: Ein tragfähiger Untergrund zeigt oberflächennahen Abrieb oder Erosion. Dann wird zuerst ein geeigneter Schutzsystem-Kandidat für die belastete starre Oberfläche geprüft.
Hypothetisches Szenario B: Es fehlen Geometrie oder Wandstärke, es liegt ein Riss vor oder die Fragestellung ist strukturell. Dann steht zunächst die Bewertung eines Reparatur- oder Engineeringwegs im Vordergrund; ein Oberflächenschutz kann gegebenenfalls ein nachfolgender Schritt sein.
Übermitteln Sie Belastungsdaten, Fotos und verfügbare Unterlagen für eine Technische Werkstoffauswahl. ZDSChem kann damit Kandidatenfamilien, offene TDS-Punkte, Anforderungen an die Vorbereitung und einen möglichen Prüfbedarf strukturieren. Eine vollständige Projektbewertung ersetzt dies nicht.
FAQ zum Verschleißschutz für abrasive Schüttgüter
Welcher Verschleißschutz eignet sich für abrasive Schüttgüter?
Geeignet ist der Werkstoffweg, der zu Schüttgut, Schadensmechanismus, Bauteilzone, Untergrund und Betriebsbedingungen passt. Keramischer Verschleißschutz kann für geeignete starre Oberflächen bei Abrasion, Erosion oder Partikelaufprall eine Prüfoption sein; die Eignung des exakten Modells muss projektbezogen bestätigt werden.
Wie unterscheiden sich Abrieb, Erosion und Partikelaufprall an Schüttgutanlagen?
Abrieb ist überwiegend gleitender Materialabtrag, Erosion entsteht durch bewegte Partikel in Strömungs- und Umlenkzonen, und Partikelaufprall konzentriert Stoßbelastung auf eine lokale Prallzone. Die Unterscheidung beeinflusst, welche Bauteilbereiche und Werkstoffwege genauer geprüft werden müssen.
Warum beeinflussen Partikelgröße, Härte und Aufprallwinkel die Werkstoffauswahl?
Diese Daten bestimmen das Kontakt- und Belastungsbild auf der Oberfläche. Kornband, Härte, Form, Geschwindigkeit und Aufprallwinkel müssen zusammen mit Feuchte, Temperatur und Geometrie erfasst werden, weil einzelne Angaben keine belastbare Auswahl erlauben.
Kann keramischer Verschleißschutz auf Rohrbögen, Rutschen und Trichtern eingesetzt werden?
Keramischer Verschleißschutz kann für geeignete starre Rohrbögen, Rutschen und Trichter geprüft werden. Für einzelne ZDS-CeramicArmor™-Modelle sind solche Anwendungsbereiche öffentlich beschrieben; Untergrund, Belastung, Vorbereitung und Betriebsbedingungen bleiben vor dem Einsatz zu bestätigen.
Wann ist eine Schutzbeschichtung nicht der erste geeignete Reparaturweg?
Eine Schutzbeschichtung ist nicht der erste Weg, wenn zunächst fehlende Geometrie aufgebaut, ein Riss bewertet, eine kritische Restwand behandelt oder eine strukturelle Aufgabe gelöst werden muss. Dann ist zuerst ein passender Reparatur- oder Engineeringweg zu prüfen.
Welche Rolle spielen Feuchtigkeit, Temperatur und chemischer Kontakt bei der Reparatur?
Feuchtigkeit, Temperatur und chemischer Kontakt können Untergrund, Vorbereitung, Verarbeitung und Eignung eines Systems beeinflussen. Sie müssen für das exakte Modell anhand aktueller TDS-, SDS- und Verarbeitungsunterlagen sowie der Projektbedingungen geprüft werden.