Die direkte Antwort lautet: Abrasiver Verschleiß entsteht durch Relativbewegung mit Partikeln oder einer Gegenfläche. Erosion beschreibt den Abtrag durch ein strömendes Medium. Prallverschleiß konzentriert sich auf wiederholte lokale Partikelaufpralle. Kavitation entsteht in Flüssigkeitssystemen durch Bildung und Kollaps von Dampfblasen. Für den Verschleiß- und Erosionsschutz reicht das sichtbare Schadensbild allein jedoch nicht aus.
Riefen, Mulden, Krater, raue Zonen oder Wanddickenverlust können bei mehreren Mechanismen auftreten. Entscheidend sind deshalb Bewegungs- oder Strömungsrichtung, Bauteilgeometrie, Medium, Partikel, Betriebszustand und Schadensverlauf. Die folgende Einordnung ist eine Diagnosehilfe. Sie ersetzt keine technische Schadensbewertung, Engineering-Prüfung, Betreiberfreigabe oder Entscheidung zur Wiederinbetriebnahme.
Verschleißarten in Industrieanlagen unterscheiden: So gelingt die erste Einordnung
Eine belastbare erste Hypothese verbindet drei Ebenen: die wirkende Beanspruchung, den Ort des Schadens und die Betriebsdaten. Die sichtbare Form ist nur das Ergebnis. Diese methodische Trennung zwischen Verschleißursache und Verschleißform wird auch in der tribologischen Fachliteratur hervorgehoben, etwa bei Springer zur Systematik von Verschleißarten und Verschleißformen.
| Verschleißart | Dominanter Mechanismus | Typische Schadenszone oder Hinweis | Relevante Betriebsdaten | Häufige Verwechslung |
|---|---|---|---|---|
| Abrasiver Verschleiß | Gleitender, rollender oder schwingender Kontakt mit harten Partikeln oder Gegenflächen | Riefen, matte Flächen, flächiger Abtrag an Kontakt- und Gleitstellen | Partikelgröße, Form, Härte und Konzentration; Relativgeschwindigkeit; Anpressdruck; Werkstoffpaarung | Erosion bei partikelhaltiger Strömung |
| Erosion | Abtrag durch Flüssigkeit, Gas, Schlamm, Pulver oder eine partikelhaltige Strömung | Schädigung entlang eines Strömungspfads, häufig an Umlenkungen oder Einläufen | Medium, Geschwindigkeit, Durchsatz, Partikelanteil, Druck, Temperatur und Geometrie | Lokaler Prallverschleiß |
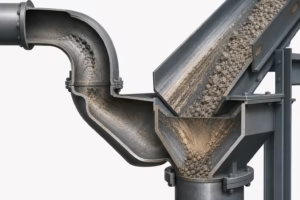
| Prallverschleiß | Wiederholter, örtlich konzentrierter Partikelaufprall | Mulden oder bevorzugte Auftreffpunkte an Rutschen, Bögen, Trichtern und Einlässen | Auftreffwinkel, Partikelgröße, Geschwindigkeit, Massenstrom und Betriebszyklen | Allgemeine Erosion |
| Kavitation | Bildung und Kollaps von Dampfblasen in einer Flüssigkeit unter bestimmten Druck- und Strömungsbedingungen | Raue, porig wirkende oder kraterartige Zonen an fluidberührten Bauteilen | Druckverlauf, Temperatur, Durchfluss, Drehzahl, Kennlinie, Geräusche und Vibrationen | Partikelerosion oder Korrosion |
Die Grenzen sind in der Praxis nicht immer scharf. Abrasion kann mit Korrosion zusammentreffen, Erosion mit chemischem Angriff oder Kavitation mit Feststofftransport. Eine punktförmige Schädigung spricht eher für einen lokalen Aufprall; ein längerer Abtragspfad eher für eine strömungsgeprägte Belastung. Beides muss mit Messdaten und Anlagenkenntnis geprüft werden.
Abrasiven Verschleiß erkennen: Partikel, Relativbewegung und Werkstoffpaarung prüfen
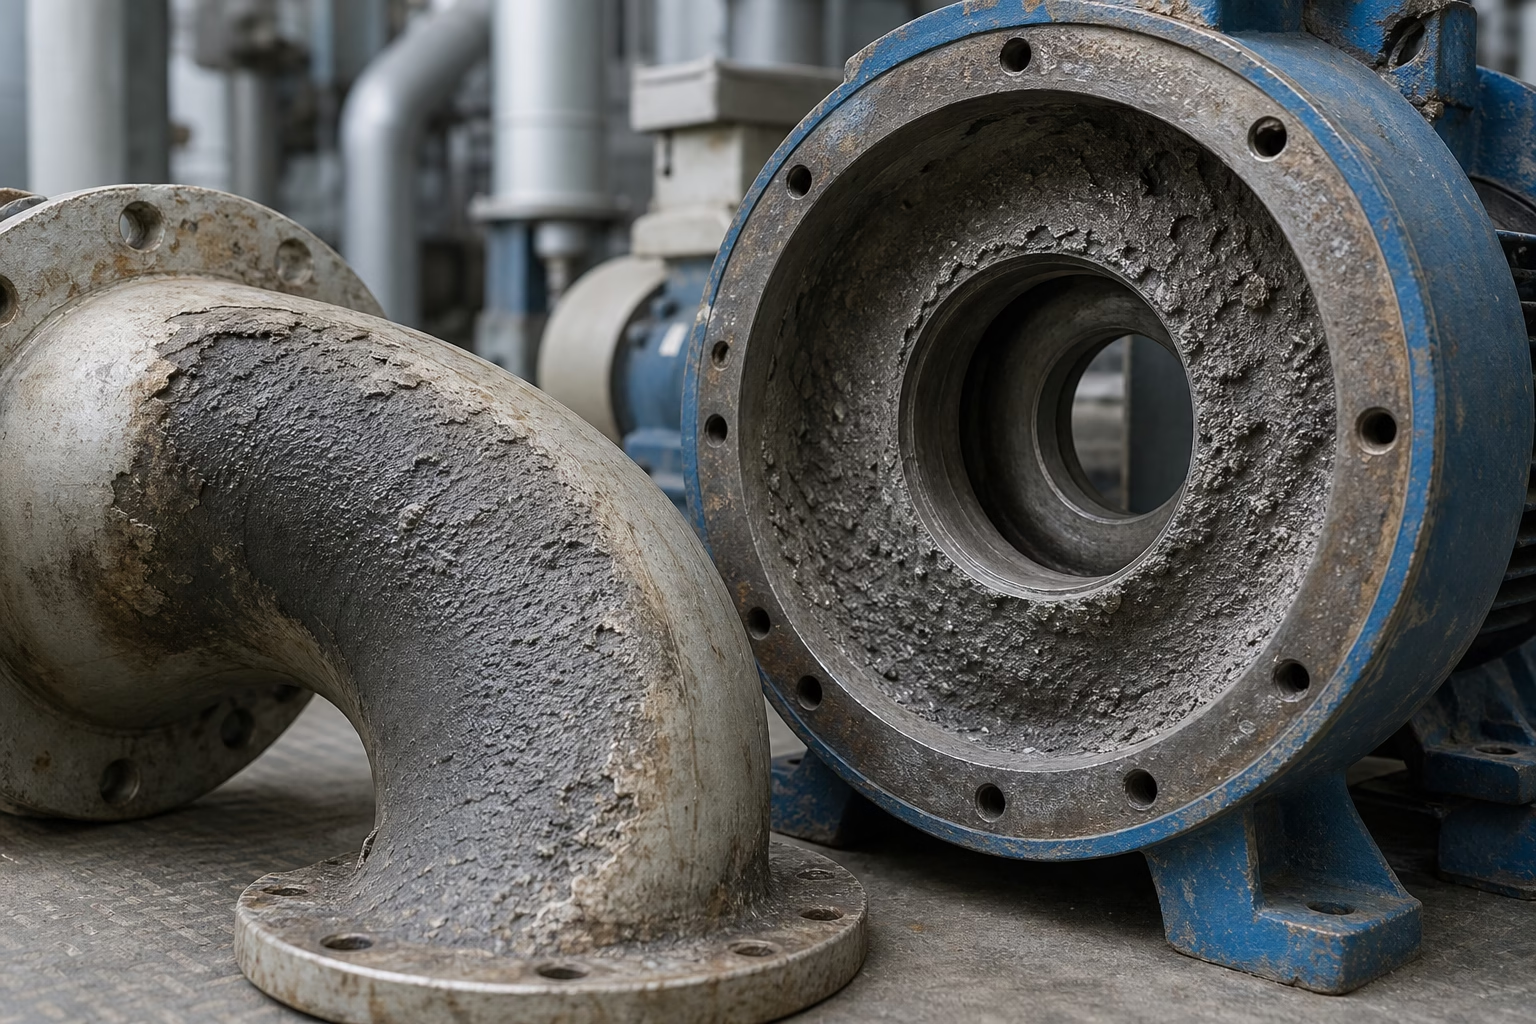
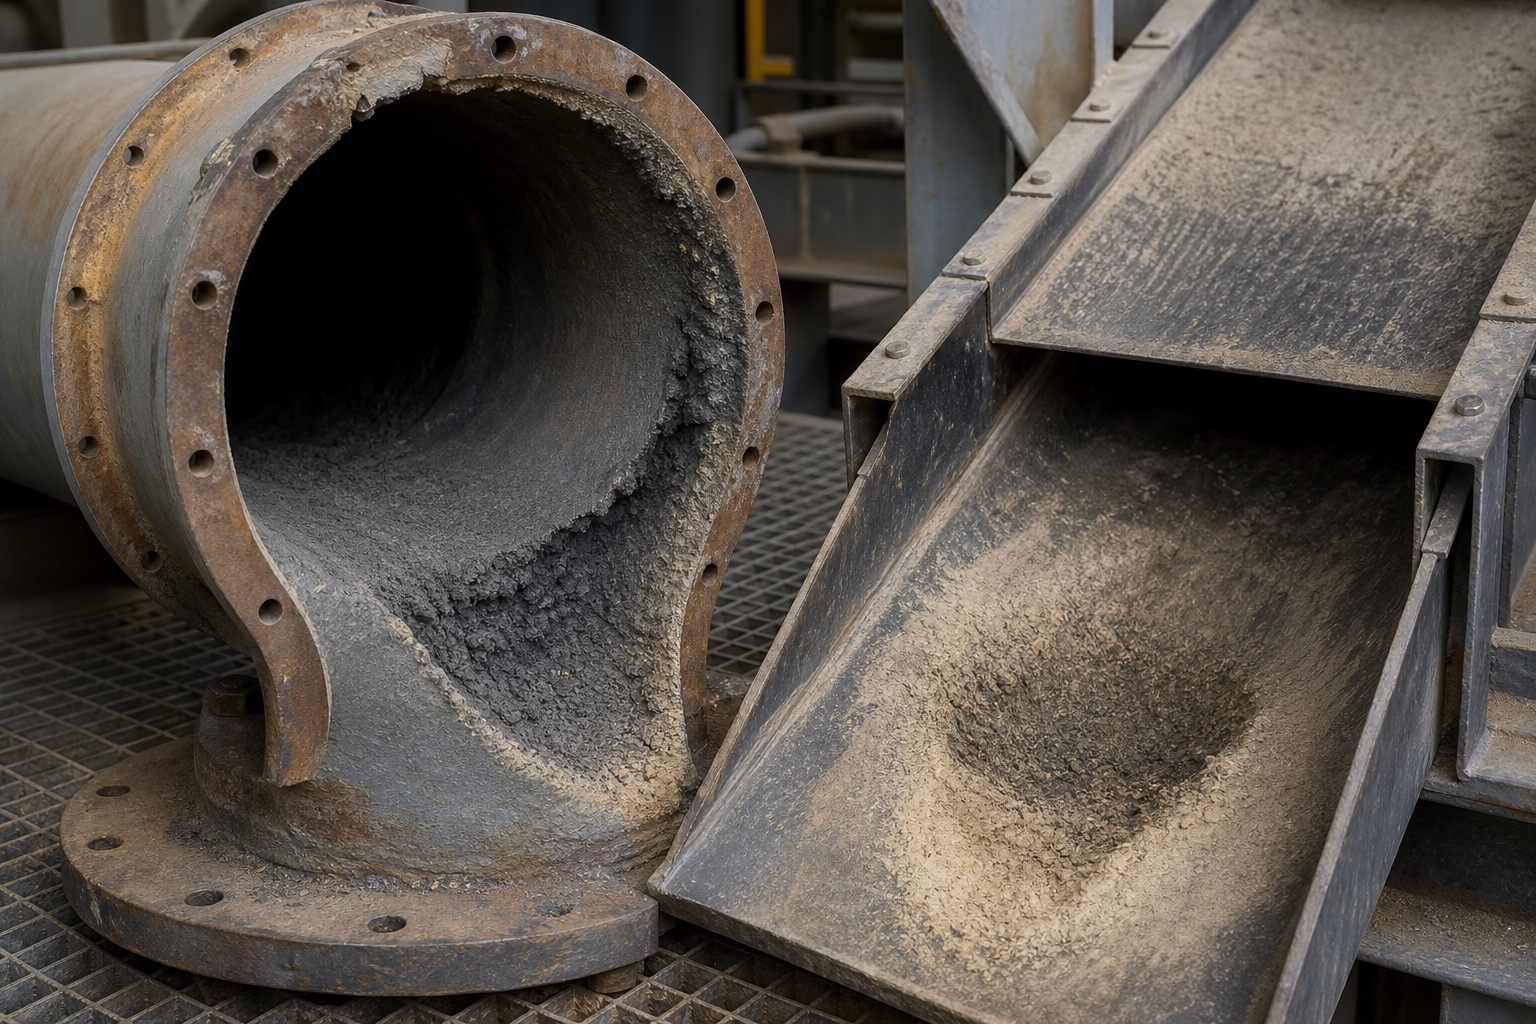
Abrasiver Verschleiß zeigt sich häufig durch Riefen in Bewegungsrichtung, matte oder polierte Flächen und einen flächigen Materialabtrag. Typische Zonen sind Kontaktstellen, Einläufe, Umlenkungen und Gleitbereiche. In Rutschen, Trichtern, Förderschnecken, Zyklonen, Rohrbögen und schüttgutführenden Leitungen können solche Spuren auftreten.
Für die Ursachenbewertung sind Partikelgröße, Form, Härte, Konzentration und Feuchte zentral. Scharfkantige Mineralpartikel beanspruchen eine Oberfläche anders als rundere Körner. Auch die Relativgeschwindigkeit, der Anpressdruck, die Bewegungsart und die Werkstoffpaarung zwischen Partikel, Gegenkörper und Substrat verändern die Schadensverteilung. Gleitender, rollender, schwingender und lokal prallender Kontakt sollte deshalb getrennt dokumentiert werden.
Starre Metall- oder Mineraloberflächen dürfen nicht mit flexiblen Förderbändern oder Gummiauskleidungen gleichgesetzt werden. Für Förderbänder und andere Elastomerbauteile ist ein gesonderter Elastomer-Reparaturweg zu prüfen. Die starre Reparaturlogik einer keramisch geprägten Oberfläche lässt sich nicht direkt übertragen; als Orientierung kann beispielsweise ZDS-RubberElast für Elastomerreparaturen dienen.
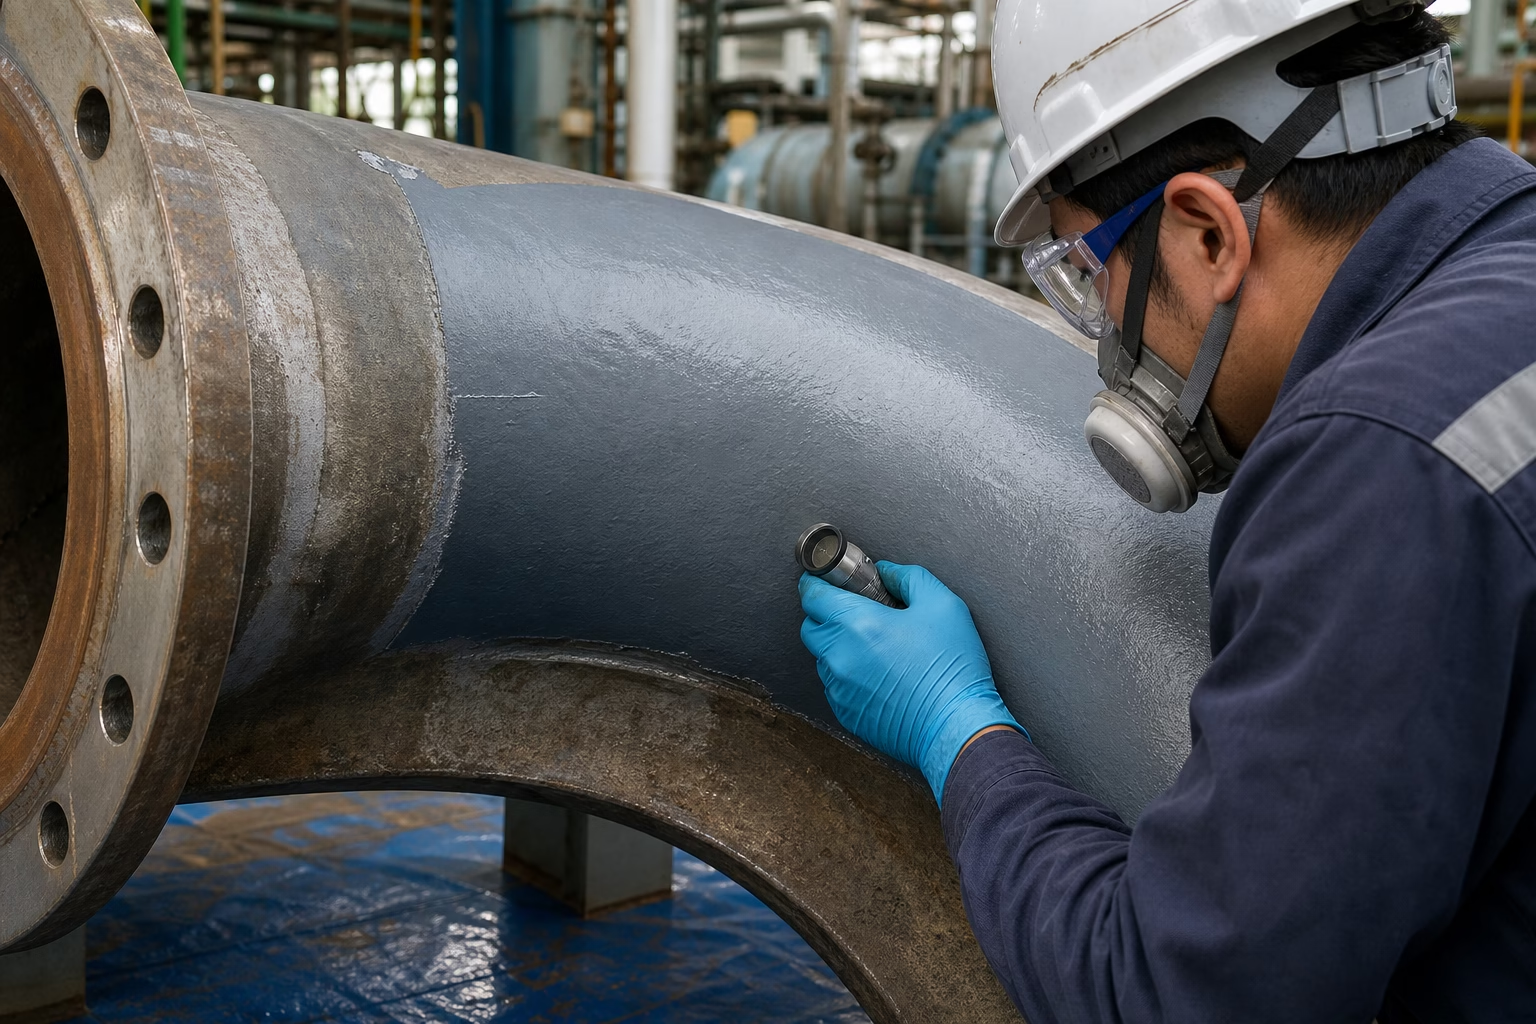
Zur Dokumentation gehören Fotos mit Maßstab, die Bewegungsrichtung, betroffene Fläche, Schadensfortschritt und Vergleichsbereiche. Zusätzlich sollten eine Partikelprobe oder belastbare Partikelspezifikation, die Werkstoffe der Kontaktpartner und der zeitliche Verlauf erfasst werden. Ohne diese Angaben bleibt die Diagnose zu unsicher, um einen Verschleißschutzwerkstoff belastbar auszuwählen.
Erosion und Prallverschleiß abgrenzen: Strömungspfad und Auftreffzone auswerten
Erosion ist strömungsgeprägt. Das Medium kann eine Flüssigkeit, ein Gas, Schlamm, Pulver oder ein partikelhaltiger Strom sein. Prallverschleiß ist dagegen durch wiederholte lokale Auftreffvorgänge gekennzeichnet. Beide Mechanismen können gemeinsam auftreten, etwa wenn ein Feststoffstrom zunächst auf eine Wand trifft und anschließend entlang eines Rohrbogens weiterströmt.
| Prüffeld | Hinweis auf überwiegende Erosion | Hinweis auf überwiegenden Prallverschleiß |
|---|---|---|
| Schadensverteilung | Längerer Bereich entlang des Strömungs- oder Förderpfads | Begrenzte Mulde oder klarer lokaler Auftreffpunkt |
| Geometrie | Kanäle, Rohrstrecken, Querschnittsverengungen oder Umlenkungen | Rutschenende, Trichterwand, Einlass oder direkt angeströmte Fläche |
| Belastungsdaten | Geschwindigkeit, Durchsatz, Feststoffanteil, Druck und Temperaturprofil | Auftreffwinkel, Partikelgröße, Massenstrom und Betriebszyklen |
| Ursachenhypothese | Abtrag durch die fortlaufende Strömung | Wiederholte örtliche Stoßbelastung |
Rohrbögen, T-Stücke, Einlässe, Rutschen, Trichter, Zyklone, Abscheider, Ventilbereiche sowie Rauchgas- und Luftkanäle sollten gezielt geprüft werden. Fotos sind erst zusammen mit Fließbild, Zeichnung, Durchsatz, Druck, Temperaturverlauf und Feststoffanteil aussagekräftig. Aus Auftreffwinkel oder Strömungsgeschwindigkeit allein lassen sich keine allgemeingültigen Standzeiten oder Leistungsprognosen ableiten.
Für starre Anlagenoberflächen kann die ZDS-CeramicArmor™-Anwendungsroute nach der Ursachenhypothese als weiterführende Orientierung dienen. Eine Anlagenkategorie oder ein sichtbarer Schaden ist jedoch keine endgültige Grundlage für eine Modell- oder Werkstoffauswahl.
Kavitationsschäden einordnen: Hydraulische Ursache und Betriebszustand prüfen
Kavitation ist ein Flüssigkeitsphänomen. Unter bestimmten Druck- und Strömungsbedingungen können Dampfblasen entstehen. Kollabieren diese Blasen nahe einer Oberfläche, können lokal hohe Belastungen auftreten. Das erklärt, warum Kavitationsschäden oft rau, porig oder kraterartig wirken. Eine solche Oberfläche ist jedoch nur ein Prüfhinweis und kein Beweis.
Zur Abgrenzung von Partikelerosion und Korrosion sind Medium, Feststoffanteil, Druckverlauf, Temperatur, Durchfluss, Drehzahl, Betriebszustände, Geräusche, Vibrationen, Spaltmaße und Geometrie zu erfassen. Bei Pumpen gehören Herstellerkennlinie, Wartungshistorie, Schwingungsdaten und Betriebsprotokolle in die Prüfung. Bei Armaturen und Ventilen sind Position, Druckabfall und mögliche lokale Strömungsbeschleunigungen relevant. Rohrbögen und andere fluidberührte Bauteile können wiederum durch mehrere Mechanismen belastet werden.
Eine neutrale externe Einordnung des Zusammenhangs zwischen hydraulischem Zustand und Kavitationserosion bietet die EU-Forschungsinformation zur Untersuchung der Kavitationserosion. Für druckführende oder sicherheitskritische Anlagen folgt daraus keine Reparatur- oder Wiederinbetriebnahmeentscheidung. Diese muss auf den Betreiber-, Hersteller- und Projektvorgaben beruhen.
Bei Pumpen und Fluidanlagen sind Position, Medium, Partikel, Geschwindigkeit, Temperatur, kritische Spaltmaße, Auswuchtung und erforderliche Endoberfläche gemeinsam zu bewerten. Eine mögliche Kavitationsschutz- oder Reparaturlösung benötigt daher eine hydraulische, konstruktive, sicherheitsbezogene und projektspezifische Prüfung.
Mischschäden bewerten: Abrasion, Erosion, Prall, Korrosion und Feuchte trennen
In Schlamm-, Pulver-, Asche-, Rauchgas- und chemisch belasteten Prozessen sind Mischschäden eher eine realistische Arbeitshypothese als eine Ausnahme. Partikel können eine Oberfläche abtragen, während Feuchte oder ein chemischer Angriff das Substrat zusätzlich schwächt. Temperaturwechsel, Eintauchen, Reinigung, Spülung, Druckstöße und Vibrationen können den Verlauf weiter beeinflussen.
Kartieren Sie die Schadenszonen nach Position, Richtung, Tiefe, Oberfläche, Farbveränderung, Unterwanderung und Randbereich. Vergleichen Sie Normalbetrieb, An- und Abfahren, Lastwechsel und außergewöhnliche Ereignisse. Bei Pumpen sind hydraulische Belastung, Partikeltransport, Umlenkung und Spaltmaß getrennt zu betrachten. Bei flexiblen Bauteilen kommen Dehnung, Biegung, Knickung, Haftung und wiederholte Bewegung hinzu.
Das Ergebnis sollte als priorisierte Ursachenhypothese dokumentiert werden: Welche Beobachtung spricht für Abrasion, welche für Erosion oder Kavitation, welche Daten fehlen noch? Bei Chemikalienkontakt sind aktuelle Stoffinformationen und eine projektspezifische Werkstoffverträglichkeitsprüfung erforderlich. Eine Ferndiagnose, die nur einen Mechanismus nennt, kann den späteren Reparaturweg in die falsche Richtung lenken.
Vom Schadensbild zur Ursachenhypothese: Diagnoseprozess für Instandhaltungsteams
Ein nachvollziehbarer Ablauf hilft, sichtbaren Materialverlust nicht einfach nur aufzufüllen:
- Anlage sichern und Betriebszustand klären: Freischaltung, Restenergien, Medium, Druck und Temperatur nach dem betrieblichen Sicherheitsverfahren bewerten.
- Bauteil erfassen: Funktion, Position, Zeichnung oder Skizze, Substrat, Wanddicke, Geometrie, Toleranzen und vorhandene Beschichtung oder Auskleidung dokumentieren.
- Schaden vermessen: Länge, Breite, Tiefe, Richtung, Randzonen und Vergleichsflächen aufnehmen; Fotos mit Maßstab ergänzen.
- Belastung beschreiben: Medium, Partikel, Druck, Dauer- und Spitzentemperatur, Geschwindigkeit oder Durchsatz, Feuchte, Chemikalienkontakt, Bewegung, Vibration und Betriebszyklen erfassen.
- Ursachen vergleichen: Abrasion, Erosion, Prall, Kavitation, Korrosion und Mischmechanismen anhand der Belege priorisieren.
- Reparaturziel und Nachweise definieren: Materialaufbau, Oberflächenschutz, Dichtheit, Geometriekorrektur oder Erhalt einer flexiblen Funktion unterscheiden.
Auch die Reparaturhistorie ist wichtig: frühere Werkstoffe oder Auskleidungen, Oberflächenvorbereitung, Schichtdicke, Misch- und Verarbeitungsbedingungen, Aushärtung, Prüfungen sowie Zeitpunkt und Art eines erneuten Versagens. Eine Schnellreparatur hebt Freischaltung, Oberflächenvorbereitung, Aushärtungsprüfung und Wiederinbetriebnahmekontrolle nicht auf. Für solche Abläufe kann Unterstützung für betriebliche Instandhaltungsteams die offenen Punkte strukturieren.
Verschleißschutzwerkstoff auswählen: Betriebsdaten, Verarbeitung und Prüfung verbinden
Die Werkstoffauswahl beginnt nicht mit einem Modellcode, sondern mit der Ursachenhypothese. Priorisiert werden sollten dominanter und sekundärer Mechanismus, starres oder flexibles Substrat, Medium und Chemikalienkontakt, Partikelgröße und -härte, Geschwindigkeit, Auftreffwinkel, Druck, Temperatur, Feuchte, Bewegung, Vibration, Schadens- und Zieldicke, Geometrie, kritische Spaltmaße, Zugänglichkeit und Stillstandsfenster.
| Auswahlfrage | Erforderliche Angaben | Nachweis vor Anwendung |
|---|---|---|
| Welche Belastung dominiert? | Abrasion, Erosion, Prall, Kavitation, Korrosion oder Mischschaden | Schadenskarte, Betriebsdaten und technische Bewertung |
| Welches Bauteil soll repariert werden? | Substrat, Geometrie, Zieldicke, Spaltmaß und Beweglichkeit | Zeichnung, Messung und Prüfung des Untergrunds |
| Welche Prozessbedingungen gelten? | Medium, Partikel, Druck, Temperatur, Feuchte, Chemikalien, Stillstand | Aktuelles TDS, SDS, Verarbeitungsanweisung und Projektprüfung |
| Wie wird die Qualität abgesichert? | Oberflächenvorbereitung, Schichtdicke, Aushärtung und Endoberfläche | Definierte Sicht-, Maß-, Schichtdicken-, Dichtheits-, Druck-, Funktions- oder Freigabeprüfung |
Bei starren, stark beanspruchten Oberflächen können Kandidaten aus der Serie ZDS-CeramicArmor in die Vorauswahl kommen. Das ist keine universelle Eignung und keine Konstruktionsfreigabe. Für flexible Förderbänder oder Gummiauskleidungen ist ein geeigneter Elastomerweg gesondert zu prüfen.
Hypothetisches Szenario 1: Rohrbogen mit feinem Schlamm. Eine längere Schadenszone entlang der Umlenkung, feine Partikel und ein dokumentierter Durchsatz würden zunächst für einen erosions- oder abrasionsgeprägten Mischmechanismus sprechen. ZDS-CA1837 ist öffentlich für Bögen/T-Stücke, Schlamm/Schüttgut und Rohrleitungen angegeben. Die Vorauswahl nennt -60 °C bis +250 °C sowie eine Verarbeitungszeit bei 25 °C von 5–15 min; als Härtungsangabe werden 2 h genannt, während die öffentliche Tabelle zusätzlich 15–30 min zeigt. Revisionsstand, Chemikalienkontakt, Untergrund, Schichtdicke und Wiederinbetriebnahme sind vor einer Empfehlung zu bestätigen.
Hypothetisches Szenario 2: Pumpengehäuse mit rauen Mulden. Treten die Mulden nahe einer hydraulisch kritischen Zone zusammen mit Geräuschen oder Vibrationen auf, muss Kavitation gegen Partikelerosion und Korrosion abgegrenzt werden. ZDS-CA1842 ist öffentlich für Pumpen und Gehäuse, Rohrleitungen, Rutschen und Trichter sowie Schlamm- und Schüttgutförderung angegeben. Die Vorauswahl nennt -40 °C bis +150 °C typisch, 5–15 min Verarbeitungszeit bei 25 °C, 10–20 min Anfangshärtung und 24 h vollständige Aushärtung bei 25 °C. Diese Angaben ersetzen weder die hydraulische Ursachenprüfung noch die Kontrolle kritischer Spaltmaße und der Endgeometrie.
Weitere Kandidaten sind nicht automatisch passend: ZDS-CA1833 ist öffentlich für Pumpen und Gehäuse, Bögen/T-Stücke, Rauchgas-/Luftkanäle, Schlamm/Schüttgut und Rohrleitungen angegeben; die Textangabe nennt -60 °C bis +150 °C, 30–45 min Verarbeitungszeit bei 25 °C und 24 h Härtung, während die öffentliche Tabelle zusätzlich 4–6 h zeigt. ZDS-CA1844 ist eine streichfähige Hochtemperatur-Nano-Korrosionsschutzbeschichtung für Wärmetauscher, Kessel, Rauchgas-/Luftkanäle und Rohrleitungen. Genannt werden -60 °C bis +260 °C, 30–45 min Verarbeitungszeit bei 25 °C und 36 h Härtung; auch hier zeigt die öffentliche Tabelle zusätzlich 4–6 h. Für ZDS-CA1844 sind Abrasion oder Erosion und Chemikalienbeständigkeit als Vorauswahl gekennzeichnet, Nass- oder Unterwasseranwendung sowie strukturelle Verstärkung dagegen nicht.
Bei jedem exakten Modell müssen aktuelles TDS, SDS, Verarbeitungsanweisung, Revisionsstand und Projektbedingungen maßgeblich sein. Mischungsverhältnis, Auftragsdicke, Aushärtung, Drucktauglichkeit, Chemikalienbeständigkeit und Wiederinbetriebnahme dürfen nicht aus einer allgemeinen Produktübersicht abgeleitet werden. Die abschließende Prüfung umfasst je nach Anlage Sicht-, Maß- oder Schichtdickenkontrolle sowie festgelegte Haftungs-, Dichtheits-, Druck-, Funktions- oder Freigabeprüfungen. Für die strukturierte Klärung offener Projektdaten steht der Kontakt zur Verfügung.
FAQ
Woran lässt sich abrasiver Verschleiß an einem Industriebauteil erkennen?
Riefen in Bewegungsrichtung, matte Flächen und flächiger Abtrag an Kontakt- oder Gleitstellen sind typische Hinweise. Partikel, Relativbewegung, Anpressdruck und Werkstoffpaarung müssen zusätzlich geprüft werden.
Was ist der technische Unterschied zwischen Erosion und Prallverschleiß?
Erosion ist ein strömungsgeprägter Abtrag entlang eines Mediumpfads. Prallverschleiß konzentriert sich auf wiederholte lokale Partikelaufpralle, etwa an einer Trichterwand oder einem Einlass.
Kann ein Bauteil gleichzeitig durch Abrasion, Erosion und Korrosion geschädigt werden?
Ja. In feuchten, chemisch belasteten oder feststoffhaltigen Prozessen können mehrere Mechanismen zusammenwirken. Der Schaden sollte deshalb zonenweise und im Betriebsverlauf bewertet werden.
Wie lassen sich Kavitationsschäden von Partikelerosion unterscheiden?
Erforderlich sind unter anderem Druckverlauf, Temperatur, Durchfluss, Drehzahl, Kennlinie, Geräusche, Vibrationen und der Feststoffanteil. Raue oder kraterartige Oberflächen allein beweisen keine Kavitation.
Welche Betriebsdaten werden benötigt, um einen Verschleißschutzwerkstoff auszuwählen?
Wichtig sind Mechanismus, Substrat, Medium, Partikel, Druck, Temperatur, Geschwindigkeit, Auftreffwinkel, Feuchte, Chemikalienkontakt, Schadens- und Zieldicke, Geometrie und Stillstandsfenster.
Warum reichen Fotos für die Diagnose eines Verschleißschadens oft nicht aus?
Fotos zeigen die Form, aber nicht zuverlässig Ursache, Belastung oder Schadensverlauf. Maßstab, Bewegungsrichtung, Betriebsdaten, Werkstoffangaben und Vergleichsbereiche sind für eine belastbare Hypothese nötig.