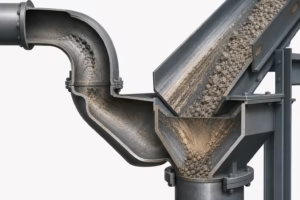
Eine Verschleißschutzbeschichtung wird nicht allein durch den Materialauftrag wirksam. Der sichere Prozess beginnt mit der Zustandsaufnahme und umfasst die Bewertung der Betriebsbedingungen, die Untergrundvorbereitung, die spezifikationsgerechte Materialvorbereitung, den kontrollierten Auftrag, die Aushärtung sowie Endprüfung und Freigabe. Für Anlagen mit Abrasion, Erosion oder Kavitation ist dieser Ablauf ein wesentlicher Teil des Verschleiß- und Erosionsschutzes. Mischungsverhältnis, Verarbeitungszeit, Schichtdicke, Überarbeitungsfenster, Aushärtung und Wiederinbetriebnahme dürfen dabei ausschließlich dem aktuellen TDS, SDS, Anwendungshandbuch und der Projektfreigabe des ausgewählten Systems entnommen werden.
Dieser Beitrag beschreibt die praktische Durchführung einer konkreten Reparaturmaßnahme. Er ersetzt weder die Werkstoffauswahl für den jeweiligen Einsatzfall noch die technische Bewertung tragender, druckführender oder sicherheitskritischer Bauteile. Eine Beschichtung ist kein Ersatz für eine erforderliche Anlagen-, Sicherheits- oder Restwandbewertung.
Verschleißschutzbeschichtung auftragen: Der sichere Prozess in sieben Schritten
Eine reproduzierbare Ausführung folgt einem dokumentierten Ablauf. Jeder Schritt braucht einen klaren Nachweis und einen Sperrpunkt: Erst wenn die Voraussetzungen erfüllt sind, darf der nächste Prozessschritt beginnen. Das verfügbare Stillstandsfenster umfasst daher nicht nur den Auftrag, sondern auch Vorbereitung, Aushärtung, Prüfung und Wiederinbetriebnahme.
| Schritt | Ziel | Wesentlicher Nachweis | Sperrpunkt |
|---|---|---|---|
| 1. Zustandsaufnahme | Schadensmechanismus und Bauteil erfassen | Fotos, Skizze, Messpunkte, Betriebsdaten | Unklarer Schaden oder kritische Funktion |
| 2. Einsatzfall bewerten | Systemweg und Reparaturumfang festlegen | Projektprüfung, Freigabeplan | Restwand, Verformung, Druck oder Risiko ungeklärt |
| 3. Untergrund vorbereiten | Tragfähige, saubere Haftfläche schaffen | Prüfprotokoll zur Oberfläche | Kontamination, Feuchte oder nicht tragfähige Altbereiche |
| 4. Material bereitstellen | Dokumenten-, Chargen- und Arbeitsbereichskontrolle | TDS, SDS, Charge, Haltbarkeit | Abweichende Produktidentität oder fehlende Freigabe |
| 5. Applizieren | Vorgegebenen Schichtaufbau ausführen | Applikationsprotokoll | Klima-, Material- oder Auftragsabweichung |
| 6. Aushärten | Beschichtung bis zur vorgesehenen Belastbarkeit schützen | Zeit- und Umgebungsprotokoll | Vorzeitige Belastung oder ungeeignete Bedingungen |
| 7. Prüfen und freigeben | Ausführung bewerten und Wiederinbetriebnahme entscheiden | Abnahme- und Freigabeprotokoll | Fehlstellen, offene Abweichungen oder fehlende Freigabe |
Die technische Dokumentation ist die primäre Referenz für Modellauswahl und Verarbeitungsplanung. Aktuelle technische Datenblätter und Anwendungshinweise müssen zum verwendeten Modell und zum Revisionsstand passen.
Schadensbild, Bauteil und Betriebsbedingungen vor der Reparatur erfassen
Vor jeder Reparaturbeschichtung für Industrieanlagen muss klar sein, wodurch die Oberfläche geschädigt wird. Abrasion durch gleitende Partikel, Erosion durch strömende Medien, Kavitation, Prall- oder Stoßverschleiß verlangen unterschiedliche Betrachtungen. Häufig überlagern sich diese Mechanismen mit Korrosion, chemischem Kontakt, Feuchte oder Temperaturwechseln.
Erfassen Sie Bauteil, Substrat, Schadzone und Geometrie: etwa Rohrleitung, Bogen, T-Stück, Rutsche, Trichter, Pumpengehäuse, Laufrad, Tank, Behälter oder Ventil. Hinzu kommen Medium, Feststoffanteil, bekannte Partikelgröße und -härte, Strömungs- oder Fallrichtung, Druck, Dauer- und Spitzentemperatur, Chemikalienkontakt, Immersion, Reinigungsverfahren sowie Bewegung und Belastungsrichtung.
Hypothetisches Szenario 1 – Rohrbogen mit Partikelverschleiß: Bei einem Bogen in einer Schlamm- oder Schüttgutförderung sind Aufprallwinkel, Partikelcharakteristik und lokale Verschleißtiefe für die Planung wichtiger als die reine Bauteilbezeichnung. Für Grobpartikelanwendungen kann ZDS-CA1836 eine Vorauswahl sein; öffentlich genannt sind Bögen/T-Stücke, Rutschen/Trichter, Schlamm/Schüttgut und Rohrleitungen sowie -60 °C bis +150 °C. Ob das Modell passt, ist dennoch anhand von Untergrund, Belastung, Zieldicke, Stillstand und aktueller Dokumentation zu bestätigen.
Hypothetisches Szenario 2 – Pumpengehäuse mit Kavitation: Bei lokalem Kavitationsschaden ist zunächst zu prüfen, ob der Wiederaufbau Teil der Maßnahme sein muss. ZDS-CA1188 ist öffentlich für Wärmetauscher/Rohrböden, Pumpen, Ventile, Bögen/T-Stücke, Tanks/Behälter und Rohrleitungen genannt. Die Angaben Trocken: -40 °C bis 220 °C sowie nass: bis 140 °C sind eine Vorauswahl, keine automatische Freigabe für Medium, Druck, Geometrie oder Wiederinbetriebnahme.
Bei geringer Restwand, möglicher Verformung, tragender Funktion, Druckbeaufschlagung oder hohen Folgen eines Ausfalls muss die verantwortliche technische Stelle den Reparaturumfang gesondert bewerten. Für flexible Gummi- oder Förderbandkomponenten gelten andere Anforderungen als für starre Anlagenoberflächen.
Untergrundvorbereitung für die Verschleißschutzbeschichtung kontrollieren
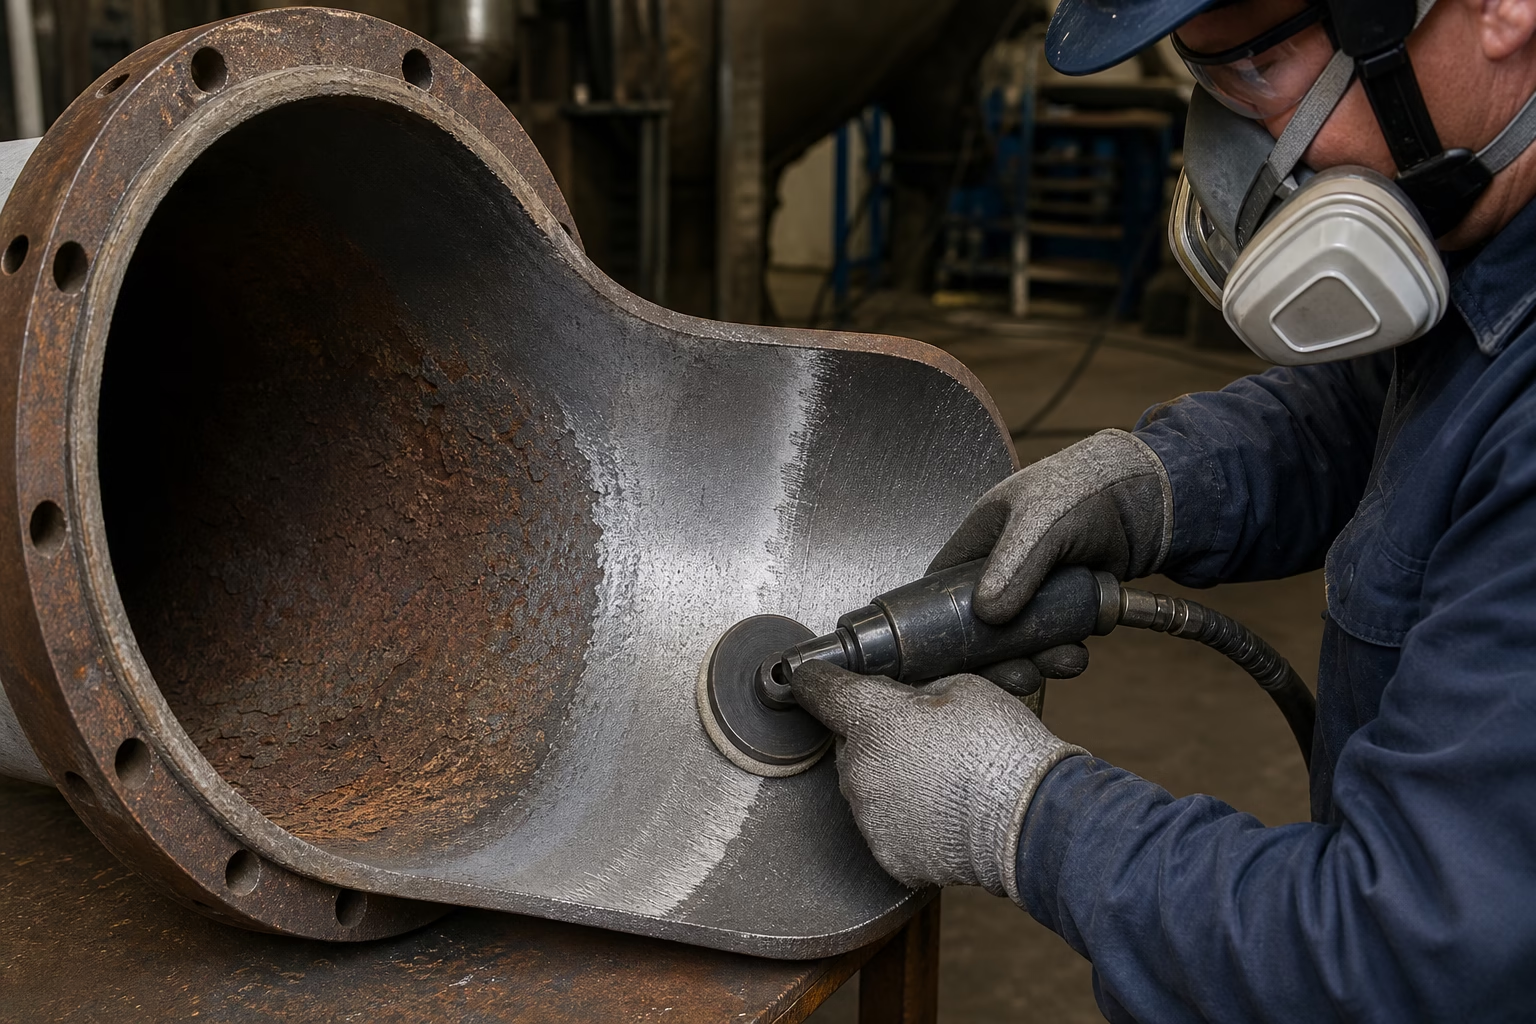
Die Untergrundvorbereitung entscheidet über Haftung und Dauerhaftigkeit des Gesamtsystems. Entfernen Sie lose, korrodierte, gerissene, delaminierte oder anderweitig nicht tragfähige Bereiche. Legen Sie die Reparaturgrenze nachvollziehbar fest und bearbeiten Sie Übergänge sowie Kanten so, wie es die Systemvorgaben verlangen.
Öl, Fett, Staub, Salze, Feuchtigkeit, Reinigungsmittelreste und andere haftungsmindernde Verunreinigungen müssen mit der freigegebenen Methode beseitigt werden. Oberflächenprofil, Rauheit, Sauberkeitsgrad, Trockenheit und mögliche Poren dürfen nicht pauschal festgelegt werden. Sie richten sich nach Substrat, ausgewähltem System und aktuellem Anwendungshandbuch. Für gestrahlte Stahloberflächen kann die Beurteilung von Rauheitsmerkmalen anhand festgelegter Anforderungen und geeigneter Vergleichsmuster eingeordnet werden; eine weiterführende Normreferenz stellt das Technical Regulation Information System der Europäischen Kommission bereit.
| Prüfpunkt | Bedeutung | Nachweis | Bei Abweichung |
|---|---|---|---|
| Tragfähigkeit | Verhindert Ablösung mit dem Altuntergrund | Sichtprüfung, dokumentierte Ausbesserung | Altbereich weiter entfernen und erneut prüfen |
| Sauberkeit | Reduziert haftungsmindernde Rückstände | Freigegebene Prüfung gemäß Projektvorgabe | Erneut reinigen |
| Profil und Kanten | Unterstützt den vorgesehenen Schichtaufbau | Prüfung nach TDS und Arbeitsanweisung | Mechanisch nacharbeiten |
| Feuchte und Kondensation | Kann Haftung und Aushärtung beeinträchtigen | Umgebungs- und Oberflächenkontrolle | Arbeitsbedingungen korrigieren oder Projektentscheidung einholen |
Primer, Reiniger oder Konditionierer sind nur einzusetzen, wenn sie für das konkrete System, den Untergrund und die Betriebsbedingungen vorgesehen oder technisch bestätigt sind. Eine allgemein als nasshärtend bezeichnete Kategorie ersetzt nicht die Prüfung des exakten Produkts und des tatsächlichen Oberflächenzustands.
Material, Arbeitsbereich und Freigaben vor dem Mischen vorbereiten
Vor dem Öffnen eines Gebindes werden Produktidentität, Charge, Haltbarkeit, Lagerzustand, TDS, SDS und projektbezogener Freigabestatus abgeglichen. Kontrollieren Sie auch Material-, Untergrund- und Umgebungsbedingungen einschließlich des Kondensationsrisikos nach den Vorgaben des konkreten Systems.
Bereiten Sie Mischbehälter, Dosiermittel, Applikationswerkzeuge, Abdeckungen, Reinigungs- und Prüfmittel vollständig vor. Bei Mehrkomponentensystemen müssen die Komponenten eindeutig zugeordnet, ausschließlich nach Herstellerangabe dosiert und bis zur geforderten Homogenität gemischt werden. Allgemeine Mischungsverhältnisse oder Topfzeiten sind nicht übertragbar.
Drei Freigabepunkte verhindern typische Verarbeitungsfehler: vor Gebindeöffnung Dokumentenstatus und Material prüfen; vor dem Mischen Arbeitsbereich, Werkzeuge und Bedingungen bestätigen; vor dem ersten Auftrag Untergrund, Klima und Zugänglichkeit erneut freigeben. Die Sicherheitsplanung stützt sich auf das aktuelle SDS und die betriebliche Gefährdungsbeurteilung. Konkrete Schutzmaßnahmen, Unterweisung, Arbeitsfreigabe und Notfallorganisation legt der Arbeitgeber beziehungsweise die zuständige Stelle fest.
Verschleißschutzbeschichtung fachgerecht auftragen und den Schichtaufbau dokumentieren
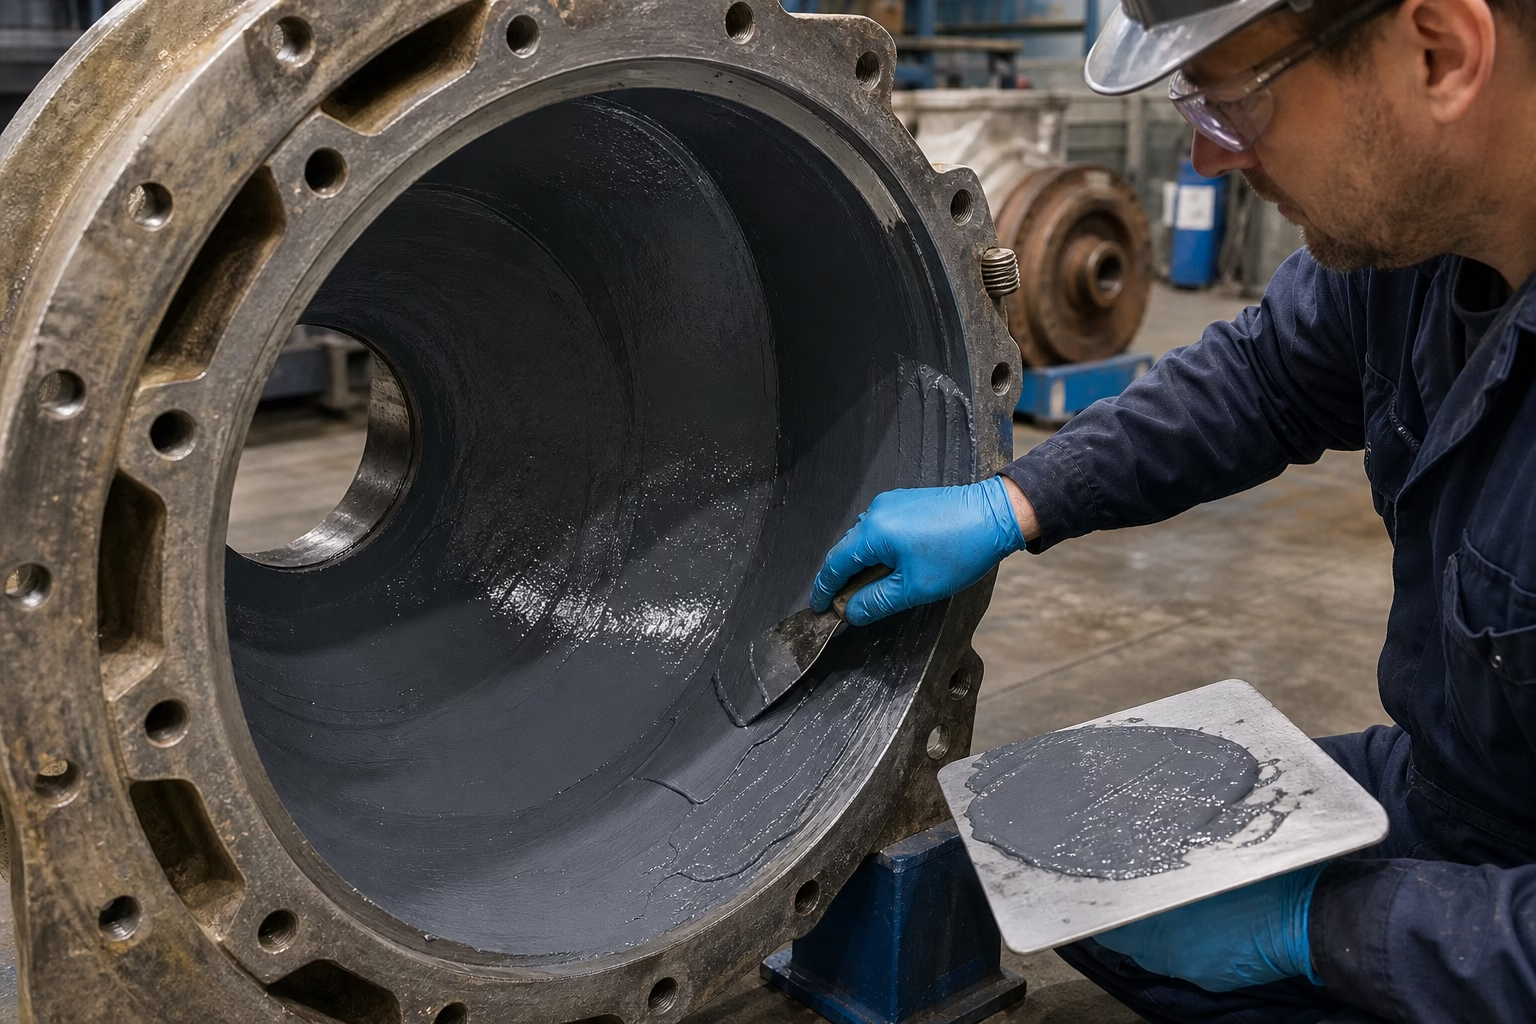
Bestätigen Sie unmittelbar vor dem Auftrag, dass Untergrund, Klima, Materialzustand, Zugänglichkeit und Freigaben dem vorgesehenen Prozess entsprechen. Haft- oder Benetzungsschichten dürfen nur verwendet werden, wenn sie für System und Substrat vorgesehen sind. Das Material wird gleichmäßig appliziert; Vertiefungen, Poren, Kanten, Übergänge und besonders beanspruchte Zonen sind vollständig zu bearbeiten.
Soll-Schichtdicke, Schichtaufbau, Zwischenlagen, Überarbeitungsfenster und zulässige Abweichungen ergeben sich allein aus aktuellem TDS und Projektvorgabe. Berücksichtigen Sie Belastungsrichtung, Partikelaufprall, Strömungsführung und Geometrie. Abrupte Schichtübergänge können an hoch beanspruchten Stellen nachteilig sein und gehören in die Ausführungsplanung.
Bei begrenztem Stillstand kann beispielsweise ZDS-CA1837 in die technische Vorauswahl fallen. Öffentlich genannt sind Bögen/T-Stücke, Schlamm/Schüttgut und Rohrleitungen, -60 °C bis +250 °C, eine Verarbeitungszeit bei 25 °C von 5–15 min sowie eine Härtungsangabe von 2 h; die öffentliche Tabelle zeigt außerdem 15–30 min. Diese Angaben dürfen nicht ohne Prüfung des exakten Modells, Schichtaufbaus und Projekts als Wiederinbetriebnahmefreigabe verwendet werden. Kombinationen aus Wiederaufbau, Beschichtung, Klebung oder Verstärkung benötigen eine bestätigte Systemverträglichkeit und technische Freigabe.
Im Applikationsprotokoll sollten Arbeitsschritt, Eingangsprüfung, Durchführung, Produkt- und Chargendaten, Umgebungswerte, Abweichung, Korrekturentscheidung und verantwortliche Person festgehalten werden. Für die Vorauswahl komplexer Fälle unterstützt eine Technische Werkstoffauswahl; Produktfamilien ersetzen jedoch keine Modell- und Projektspezifikation.
Aushärtung schützen, Wiederinbetriebnahme freigeben und Abweichungen bewerten
Eine korrekt aufgetragene Beschichtung kann durch ungeeignete Wartebedingungen beeinträchtigt werden. Aushärtebedingungen und Wartezeiten hängen vom konkreten Produkt, der Temperatur, dem Schichtaufbau, dem Substrat und dem späteren Betriebsmedium ab. Schützen Sie das Bauteil während der Aushärtung vor Wasser, Kondensation, Staub, unzulässigen Temperaturabweichungen, Stoß, Bewegung und unbeabsichtigter Berührung.
Vor der Wiederinbetriebnahme werden Aushärtungsstatus, Oberflächenzustand, dokumentierte Abweichungen und die vorgesehenen Prüfungen bewertet. Bei Druck, hohen oder wechselnden Temperaturen, Chemikalienkontakt, Immersion, sicherheitskritischer Funktion oder unbekannten Belastungen ist eine dokumentierte Freigabe durch die zuständige technische Stelle erforderlich. Eine Produktbezeichnung oder eine allgemein genannte Härtungszeit ist keine Freigabeentscheidung.
Planen Sie ein Aushärte- und Freigabeprotokoll mit Produktidentität, Charge, Zeitpunkten, Umgebungsbedingungen, Schichtaufbau, Prüfergebnis und Freigabeentscheidung. Bei gleichzeitiger korrosiver oder chemischer Beanspruchung muss der Schutzweg zusätzlich gegen die Anforderungen an Korrosionsschutz für Industrieanlagen abgegrenzt werden.
Endkontrolle, Dokumentation und Nachinspektion der Beschichtungsmaßnahme
Die Endkontrolle beginnt mit einer sorgfältigen Sichtprüfung auf Fehlstellen, Poren, Blasen, Risse, Ablösungen, ungleichmäßige Bereiche, scharfe Übergänge und nicht beschichtete Zonen. Schichtdicke, Haftung, Oberflächenprofil und weitere Merkmale werden nur mit den im TDS, Anwendungshandbuch und Projektplan vorgesehenen Methoden sowie Akzeptanzkriterien bewertet.
Eine digitale Dokumentation verbindet Auswahl, Ausführung und spätere Zustandsbewertung. Sie sollte mindestens Bauteilkennzeichnung, Schadensbild, Fotos vor und nach der Maßnahme, Substrat, Betriebsdaten, Produkt- und Chargendaten, Umgebungswerte, Misch- und Applikationsdaten, Prüfpunkte, Abweichungen und Freigaben enthalten. Der Nachinspektionsplan richtet sich nach Anlagenkritikalität, Verschleißintensität, Medium, Betriebsweise und interner Instandhaltungsstrategie.
Technische Beratung, Musterprüfung oder eine gesonderte Projektbewertung sind sinnvoll, wenn mehrere Schadensmechanismen zusammenwirken, der Untergrund unklar ist, Feuchte oder Immersion vorliegt, die Geometrie schwierig ist oder eine Fehlfunktion erhebliche Betriebsfolgen hätte. Musterergebnisse sind Entscheidungshilfen, aber kein automatischer Nachweis für Langzeit-, Druck- oder Betriebseignung.
FAQ zur Vorbereitung und Applikation von Verschleißschutzbeschichtungen
Wie wird eine Verschleißschutzbeschichtung aufgetragen?
Sie wird nach Zustandsaufnahme, Untergrundvorbereitung, kontrolliertem Mischen und spezifikationsgerechtem Schichtaufbau appliziert. Maßgeblich sind stets aktuelles TDS, SDS, Anwendungshandbuch und Projektfreigabe.
Warum ist die Untergrundvorbereitung bei einer Verschleißschutzbeschichtung so wichtig?
Sie schafft die erforderliche tragfähige und saubere Haftfläche. Nicht tragfähige Altbereiche, Verunreinigungen, Feuchte oder ein ungeeignetes Oberflächenprofil können die Ausführung beeinträchtigen.
Welche Angaben benötigt man vor der Auswahl einer Reparaturbeschichtung für Industrieanlagen?
Erforderlich sind mindestens Bauteil, Substrat, Schadensmechanismus, Medium, Temperatur, Druck, Feuchte oder Immersion, Chemikalienkontakt, Geometrie, Verschleißtiefe, Belastungsrichtung und verfügbares Stillstandsfenster.
Wie prüft man eine aufgetragene Verschleißschutzbeschichtung?
Zunächst durch Sichtprüfung auf Fehlstellen und anschließend mit den im TDS, Anwendungshandbuch und Projektplan vorgesehenen Prüfmethoden. Akzeptanzkriterien dürfen nicht pauschal übertragen werden.
Wie lange muss eine Verschleißschutzbeschichtung aushärten?
Die Aushärtezeit ist produktspezifisch und hängt unter anderem von Temperatur, Schichtaufbau, Untergrund und Betriebsmedium ab. Nur die aktuelle Dokumentation und die Projektfreigabe bestimmen die Wiederinbetriebnahme.
Kann eine Verschleißschutzbeschichtung auf feuchten oder nassen Untergrund aufgetragen werden?
Das ist nur möglich, wenn das konkrete Produkt, der tatsächliche Oberflächenzustand und die Projektbedingungen dies ausdrücklich zulassen. Feuchte, Kondensation und Nassbetrieb müssen gesondert geprüft und dokumentiert werden.